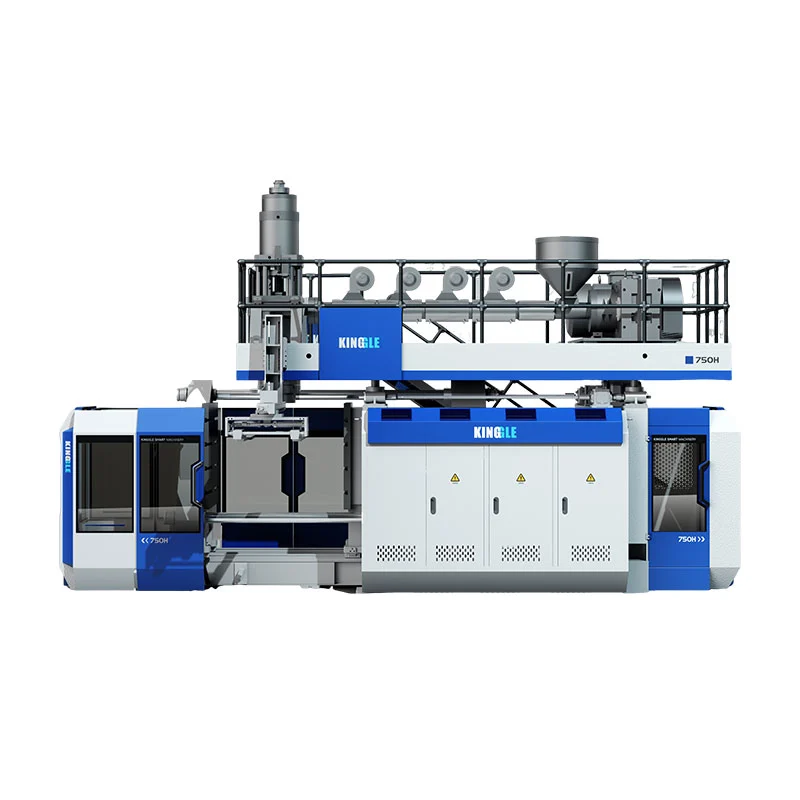
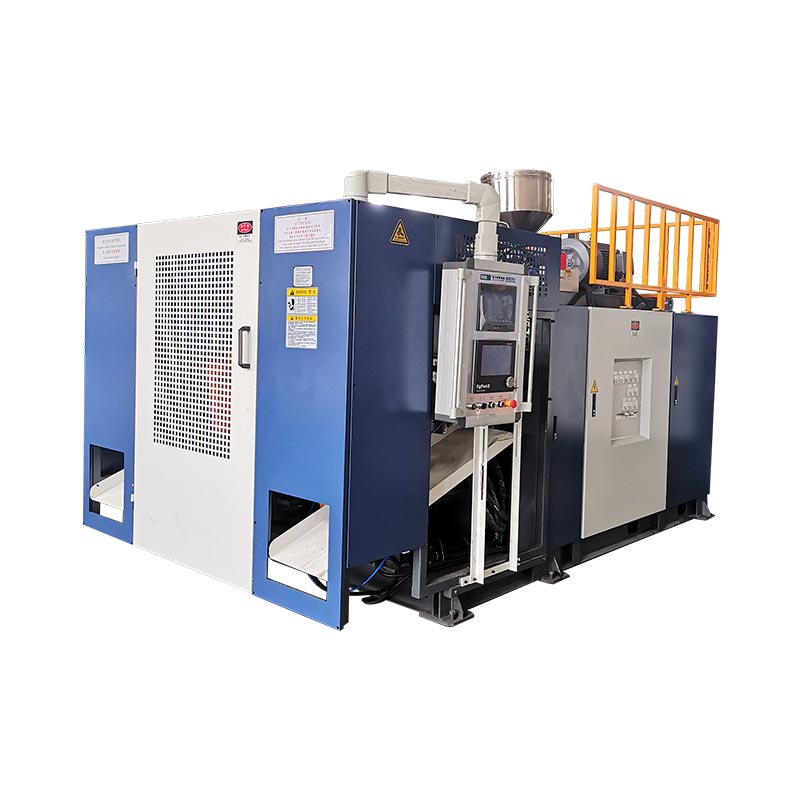
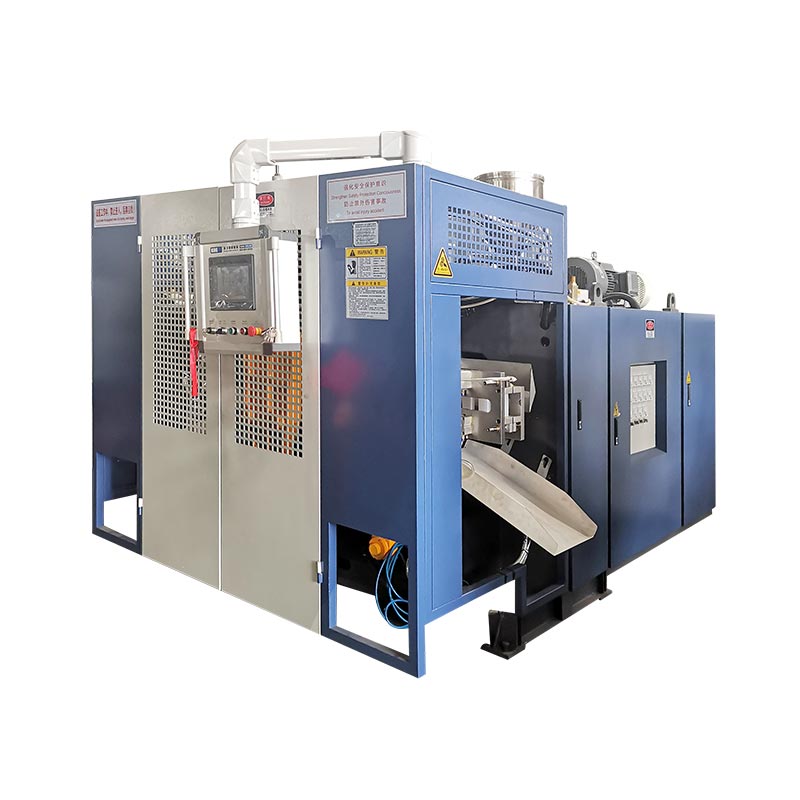
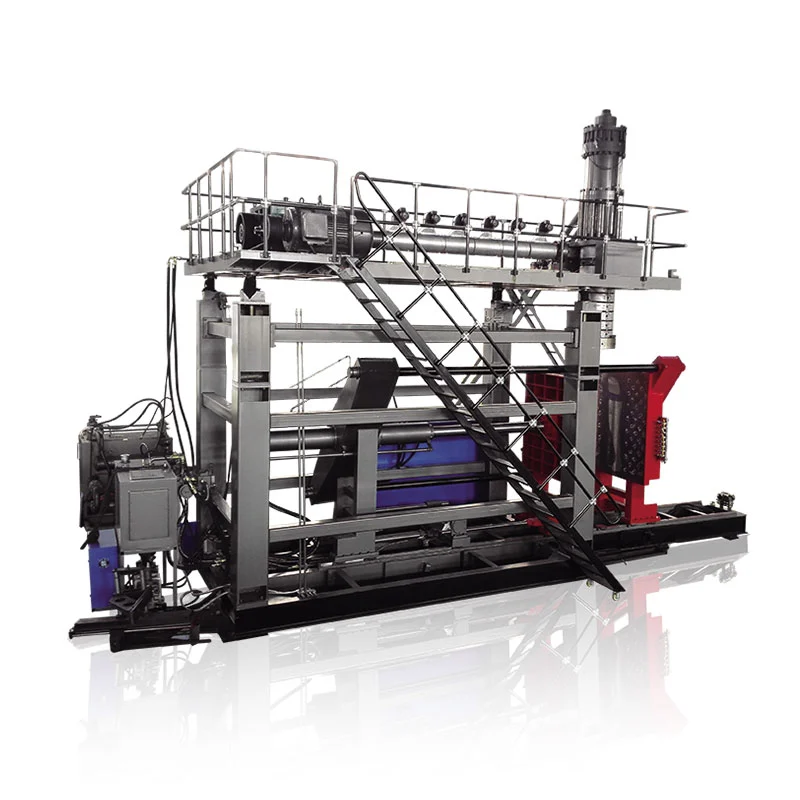
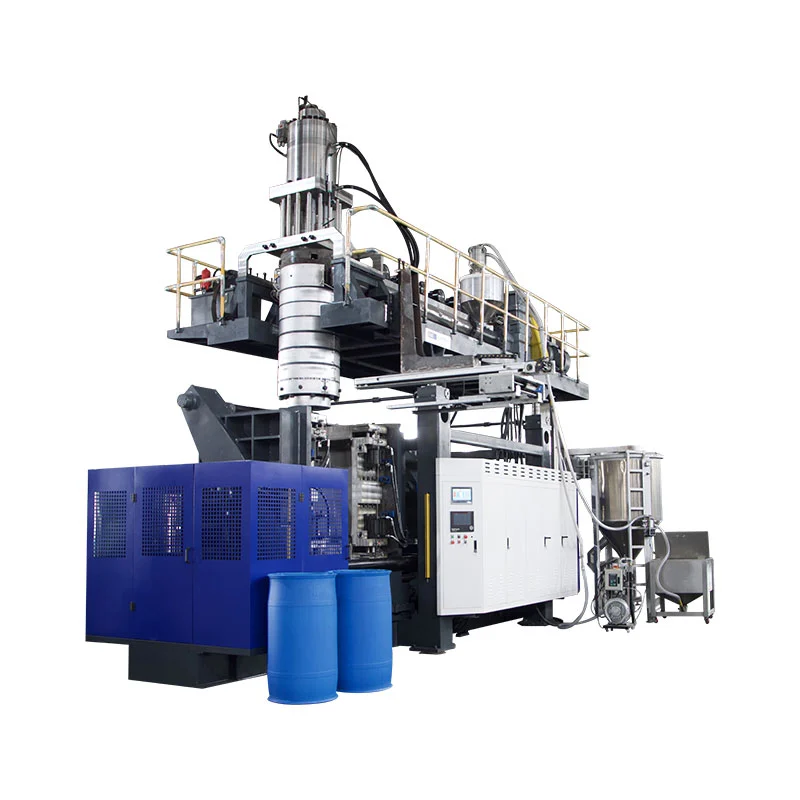
Хоёрдахь станц нь машиныг шахах, хөргөх, хөгц боловсруулах хугацааг өөрчилдөг. Энэ нь автоматаар зарагдах гарцыг хоёр дахин нэмэгдүүлж, нэг шилний эрчим хүчийг бууруулж, илүү том бүтээгдэхүүн үйлдвэрлэдэггүй. Гурван хосолсон Kinggle машины хэмжээ нь бодит ялгаа хаана байгааг харуулж байна.

Жинхэнэнэг сүсэг хоёр станц үлээгч машинТиймээс харьцуулалт нь тэрэгний тоо биш харин бүрэн эсийн судалгаа юм. Шийдвэр нь лонх, үйлдвэрлэлийн хуваарь, нийт хайлмал эрэлт, хоёр станцын дараалал, хүлээн зөвшөөрөгдсөн хэсгийн шаардлагыг холбох ёстой.
Нэг станц хоёрын хооронд юу өөрчлөгдөх вэ?
Нэг станцын тасралтгүй шахмал үлээгч машинд нэг хэв ба хавчаарын байрлал нь паризоныг барьж, хэсгийг бүрдүүлж, хөргөж, суллана. Дараагийн хэлбэржүүлэлт нь тухайн нэг станцын дараалалд багтах ёстой.
Давхар станц буюу хос станцтай шахмал үлээгч машин нь дундын шахмал системийн эргэн тойронд хэвний хоёр байрлалыг сольж өгдөг. Нэг станц нь үлээлгэх, хөргөх эсвэл хэсэгчлэн зайлуулах үе шатанд байгаа бол нөгөө нь дараагийн паризоныг барихаар бэлтгэж байна. Ийм учраас давхар станцын тоног төхөөрөмжийг зарим зах зээл дээр хоёр талт эсвэл шаттл үлээгч машин гэж тодорхойлдог.
Энэхүү хялбаршуулсан дараалал нь үйлдвэрлэлийн эцсийн хурдыг бус харин боломжийг тайлбарладаг. Станцын аялал, паризон үүсэх, хөгц хаах, үлээх, гадагшлуулах, хөргөх, хөөх, шүргэх, доод урсгалд шилжүүлэх зэрэг нь хоорондоо зохицох ёстой. Автомашины бие даасан зохиолууд нь нэг ба хоёр талт тохиргоог нэг ба олон парисон толгойноос тусад нь жагсаасан бөгөөд эдгээр нь өөр өөр тоног төхөөрөмжийн сонголт гэдгийг баталж байна.
Станцын тоо, толгойн тоо, хөндийн тоо, давхаргын тоо зэргийг бүү андуураарай
Давхардсаныг хэлэлгүйгээр “давхар” гэдэг үг хэрэглэдэг учраас ишлэлийн олон алдаа эхэлдэг. Давхар станцын машин нь заавал давхар толгойтой машин, хоёр хөндийтэй хэв, хоёр давхар шугам байх албагүй.
| Хугацаа | Энэ нь юуг чухалчилдаг вэ | Юу өөрчлөгддөг | Нийлүүлэгчид зориулсан асуулт |
|---|---|---|---|
| Нэг эсвэл хоёр станц | Мөөгөнцөр болон хавчааруудын дарааллаар ажилладаг байрлалууд | Машины дараалал, хэвэнд тавигдах шаардлага, гаралтын боломж, ул мөр, зохицуулалт | Энэ машин дээр хэдэн бүрэн хэвний станц ээлжлэн ажилладаг вэ? |
| Нэг эсвэл олон толгойтой үхэл | Парисонууд нэг хэвний арга хэмжээнд шахагдсан | Хэр олон хөгц хөндийг нэг дор тэжээх боломжтой ба шаардлагатай гаралтын алхам | Хэдэн цэг багтсан бөгөөд тэдгээрийн төвийн зай хэд вэ? |
| Нэг буюу олон хөндийн хөгц | Нэг хэвэнд үүссэн хэсгүүд хаагдана | Хэвлэх үйл явдал, хөгцний хэмжээ, хөргөлтийн баланс, шүргэх хэсэг | Нэг хэвний үйл явдал хэдэн борлуулах боломжтой эд анги үйлдвэрлэх ёстой вэ? |
| Нэг эсвэл олон давхаргат | Хэсгийн ханан дахь материалын давхаргууд | Экструдер, хэвний толгойн архитектур, материалтай харьцах, процессын хяналт | Үнийн саналд ямар материал, давхаргын бүтцийг тусгасан бэ? |
TheR&B тасралтгүй шахмал явагч мэдээллийн хуудас, жишээ нь, нэг эсвэл хоёр станцын хавчаарын тохиргооноос тусад нь нэг ба олон парисон өлгүүрийн толгойг жагсаав. Олон парисон хэрэгсэл нь нэг гаралтын хөшүүрэг юм; хоёр дахь хэвний станц нь өөр юм. Санал нь хөшүүргийг ашиглах эсвэл хоёуланг нь хослуулж болох тул үнийн саналд тус бүрийг тусад нь зааж өгөх ёстой.
Нэр томьёо нь бүс нутгаас хамаарч өөрчлөгддөг. Худалдан авагчид хайж болнодавхар станц үлээгч машин, хос станцын үлээгч машин, хоёр станцтай лонх үлээгч машинэсвэлхоёр талт шаттл үлээгч хэвлэгч. Зөвхөн нэрээр нь сонгохын оронд физик дарааллыг баталгаажуулна уу.
Жинхэнэ харьцуулалт: гурван хос Kinggle машины хэмжээ
Дараах шинжилгээнд Kinggle-ийн одоогийн зургаан бүтээгдэхүүний хуудсан дээр нийтлэгдсэн техникийн үзүүлэлтүүдийг ашигласан болно. Хос бүр ижил нэрлэсэн хамгийн их чингэлэг багтаамжтай бөгөөд энэ нь станцын ялгааг харахад хялбар болгодог. Эдгээр тоонууд нь лонх, давирхай, толгой эсвэл сонголтын багц бүрийн үйлдвэрлэлийн баталгаа биш, каталогийн лавлагаа юм.
| Хүчин чадал ба загвар | Станцууд | Нийтэлсэн гаралтын шошго | HDPE хайлуулах хүчин чадал | Машины хэмжээс (L × W × H) | Энгийн L × W дугтуй* | Жин | Хавчих хүч |
|---|---|---|---|---|---|---|---|
| 2лKGB2L | Ганц бие | 600 ширхэг/цаг хуурай цикл | 30 кг/цаг | 3.1 × 1.7 × 2.5 м | 5.3 м² | 2.5 т | 40 кН |
| 2лKGB2D | Давхар | 600 × 2 ширхэг / цаг хуурай цикл | 55 кг / цаг | 3.1 × 2.2 × 2.5 м | 6.8 м² | 4.5 т | 40 кН |
| 5лKGB5L | Ганц бие | 500 ширхэг / цаг хуурай цикл | 55 кг / цаг | 3.1 × 2.2 × 2.5 м | 6.8 м² | 3.0 т | 65 кН |
| 5лKGB5D | Давхар | 500 × 2 ширхэг / цаг хуурай цикл | 80 кг / цаг | 3.2 × 2.2 × 2.5 м | 7.0 м² | 5.2 т | 65 кН |
| 15лKGB15L | Ганц бие | 450 ширхэг/цаг хуурай цикл | 100 кг/цаг | 4.5 × 2.2 × 2.8 м | 9.9 м² | 7.5 тн | 165 кН |
| 15лKGB15D | Давхар | 450 × 2 ширхэг / цаг хуурай цикл | 120 кг/цаг | 4.8 × 2.9 × 2.8 м | 13.9 м² | 12.5 т | 165 кН |

Хосолсон өгөгдөл юуг харуулж байна
1. Станцын тоо нь хэсгийн дээд хэмжээг тодорхойлдоггүй
Kinggle хос бүрийн дотор савны нэрлэсэн багтаамж болон хэвлэгдсэн хавчих хүч ижил хэвээр байна: 2л ба 40 кН, 5л ба 65 кН, эсвэл 15л ба 165 кН. Хоёр дахь станц нь үйлдвэрлэлийн дарааллыг өөрчилдөг; Энэ нь 5 литрийн платформыг 15 литрийн платформ болгон хувиргадаггүй.
Энэ ялгаа нь машин сонгоход чухал ач холбогдолтой. Хэсгийн хэмжээ, төлөвлөсөн талбай, хэвний хэмжээс, шаардлагатай хавчаар нь платформд тохирсон байх ёстой. Кинглийнхүлээлгэх машин сонгох гарын авлагастанцын тоог сонгохоос өмнө савнаас эхэлнэ.
2. Давхар станцын хосууд нь хайлуулах хүчин чадлыг нэмдэг боловч нэг тогтмол харьцаагаар биш
Хэвлэгдсэн HDPE хайлах хүчин чадал нь 2л-ийн хосод 30-аас 55 кг/ц, 5л-ийн хосод 55-аас 80 кг/ц, 15л-ийн хосод 100-аас 120 кг/ц хүртэл нэмэгддэг. Эдгээр өсөлт нь ижил биш бөгөөд бүх нийтийн "давхар станцын үржүүлэгч" болгон хувиргах ёсгүй.
Энэ бол өгөгдөл дэх чадавхийн хамгийн чухал хичээл юм. Хоёр станц нь илүү их хэлбэржүүлэх боломжийг бий болгож болох ч экструдер нь нийт парисон массыг хангах ёстой. Илүү хүнд лонх, илүү их флэш, илүү их хэмжээний гаралт эсвэл богино хугацааны интервал нь хайлмал хайлтын эрэлтийг нэмэгдүүлдэг. Экструзи нь гацаа болж хувирвал станцын хүртээмжийг нэмэх нь үүнийг шийдэж чадахгүй.
3. Жин ба суурилуулах дугтуй нь хэмжээнээс хамаарч өөр өөр нэмэгддэг
Дан загвараас давхар загварт шилжих нь хэвлэгдсэн машины жинг 2л-д 2.5-аас 4.5 тонн, 5л-д 3.0-5.2 тонн, 15л-д 7.5-12.5 тонн хүртэл нэмэгдүүлнэ. Тооцоолсон L×W машины дугтуй нь ойролцоогоор 5.3-аас 6.8 м², 6.8-аас 7.0 м², 9.9-аас 13.9 м² хүртэл өөрчлөгддөг.
Тиймээс шалны талбайг "бараг ижил" эсвэл "хоёр дахин том" гэж тодорхойлоогүй. Үр дүн нь платформоос хамаарна. Машины дугтуйны тооцоо аль нь ч үйлдвэрийн зохион байгуулалт биш: үйлчилгээний хүртээмж, материал нийлүүлэлт, хөргөлтийн олон талт, хяналтын кабинетууд, эд ангиудыг гадагшлуулах, хэвийг боловсруулахад зай шаардлагатай хэвээр байна. Kinggle-ийг ашиглаэрчим хүч, агаар, ус, зохион байгуулалтын гарын авлагасайтын төлөвлөгөөг царцаахаас өмнө.
4. Хуурай мөчлөгийн шошго нь хүргэх амлалт биш харин харьцуулах дохио юм
Хуурай мөчлөг нь эцсийн эд анги үйлдвэрлэх нөхцөлийг нотлохгүйгээр машины хөдөлгөөнийг бүртгэдэг. Бодит гаралт нь парисон үүсэх, үлээлгэх, яндангийн хугацаа, хөргөх, хөөх, шүргэх, чанарын алдагдал, төлөвлөсөн зогсолтыг багтаасан байх ёстой. Зузаан 15 литрийн савлагаа ба 500 мл-ийн хөнгөн лонх нь ижил станцын тоотой машин дээр ажилладаг тул ижил гаралт өгөх боломжгүй.
Хэвлэх үйл явдлууд болон массын балансаас гарах гарцыг тооцоолох
Бүтээгдэхүүнээс эхлээд хойшоо ажилла. Каталогийн дугаарыг ээлжийн цагаар үржүүлж болохгүй.
Алхам 1: Шаардлагатай сайн үр дүнг тодорхойлох
Төлөвлөсөн үйлдвэрлэлийн цаг, төлөвлөсөн өөрчлөлт, үйлдвэрийн өөрийн бэлэн байдлын таамаглалыг ашиглан батлагдсан эрэлтийг цагт сайн хэсэг болгон хөрвүүлэх. Суурь, улирлын оргил болон ирээдүйн өсөлт зэрэг эрэлтийн хувилбаруудыг тусад нь байлгаснаар илүүдэл хүчин чадал нь нэг өөдрөг зорилт дотор нуугдахаас илүү харагдах болно.
Алхам 2: нэг бүрэн хэлбэржүүлэх үйл явдлыг хэмжинэ
Санал болгож буй хөгцний хувьд парисоны тоо, үүссэн хэсгүүд, нийт парисон масс, бэлэн хэсгийн масс, флэш/дахин нунтаглах зам, үйл явдлын тогтвортой интервал болон хүлээн зөвшөөрөгдсөн чанарын үр дүнг тэмдэглэ. Хэвлэх үйл явдал нь нэг хэв нь парисон материалыг барьж, түүний багц хэсгийг үйлдвэрлэдэг гэсэн үг юм.
Сайн эд анги/ц = хэлбэржүүлэх үйл явдал/ц × үйл явдалд ногдох хэсэг × хүлээн зөвшөөрөгдсөн фракц
Хайлтын нийт эрэлт (кг/цаг) = хэлбэржүүлэх үйл явц/цаг × нэг үйл явдалд ногдох нийт парисон масс (кг)
Хүлээн зөвшөөрөгдсөн фракц нь тохиролцсон туршилт эсвэл ургамлын шударга таамаглалаас гарах ёстой. Нийт парисон масс нь зөвхөн бэлэн лонх биш, цутгах үйл явдалд орох материалыг агуулдаг. Хэрэв флэш дахин гэрэлтсэн бол түүнийг зохицуулах, дахин нэвтрүүлэх нь шугамд нөлөөлсөн хэвээр байна.
Алхам 3: саад бэрхшээлийг нэг шугамаар шалгана
Хайлтын нийт эрэлтийг бодит материалын доор санал болгож буй экструдертэй харьцуул. Дараа нь хөгц хөргөх, агаар үлээх, эд анги арилгах, шүргэх, гоожих туршилт, тээвэрлэх, савлах, нунтаглах хүчин чадлыг баталгаажуулна. Хамгийн бага тогтвортой үе шат нь шугамын гаралтыг тогтоодог.
Өргөн хүрээний тасралтгүй машины гаралтын логикийг Kinggle-ээс үзнэ үүтасралтгүй үлээж хэвлэх машин гарын авлага. Хурдны туршилтын явцад хэсгийн жин эсвэл хананы тархалт өөрчлөгдвөлparison програмчлалын гарын авлаганөхцөл бүр дээр ижил хананы байршлыг шалгана уу.
Аль тохиргоо нь үйлдвэрлэлийн төлөвлөгөөнд тохирох вэ?
Нэг станц нь ихэвчлэн хамгийн цэвэрхэн жагсаалт байдаг ...
- баталгаажсан эрэлт нь зөвшөөрөгдөх үйл ажиллагааны маржинтай нэг хэвний станцад тохирно;
- бүтээгдэхүүний өөрчлөлт байнга гардаг эсвэл үйлдвэрлэлийн хугацаа богино байдаг;
- төсөв, засвар үйлчилгээ эсвэл баталгаажуулалтын шалтгаанаар нэг хэвний багцыг илүүд үздэг;
- хэсэг, хөгц эсвэл зайлуулах арга нь ээлжлэн зохион байгуулалтыг бага практик болгодог;
- үйлдвэрийн зай, өргөх хүртээмж эсвэл доод урсгалын автоматжуулалт хязгаарлагдмал;
- эрэлт нь хараахан нотлогдоогүй зах зээлд төсөл орж байна.
Давхар станц нь бүрэн шугамын судалгаанд хамрагдах ёстой ...
- тогтвортой давталтын эрэлт нь нэг станцын бодит гаралтаас давсан;
- хоёр тохирсон хэвний станц нь давтагдах процессыг ажиллуулж болно;
- экструдер болон үхрийн толгой нь шаардлагатай нийт хайлалтыг хангах боломжтой;
- хөргөх нь хөгц мөөгөнцөрийг ээлжлэн ажиллуулахад ашигтай цагийг үлдээдэг;
- шүргэх, турших, материалтай харьцах нь нэмэгдсэн урсгалыг хүлээн авах боломжтой;
- нэмэлт хөгц, машин болон хэрэглээний хамрах хүрээ нь хамгаалагдсан бизнесийн тохиолдолтой.
Жагсаалтын аль нь ч бүтээгдэхүүний туршилтыг орлохгүй. Энэ нь худалдан авалтын нийтлэг алдаанаас сэргийлдэг: хоёр дахь станцыг бие даасан гаралтын нэмэлт хэрэгсэл гэж үзэх. Энэ нь багаж хэрэгсэл, хяналт, ашиглалтад оруулах, үйлдвэрээр дамжин өнгөрөх эд ангиудыг өөрчлөх системийн шийдвэр юм.
Инженерийн болон доод урсгалын тоног төхөөрөмж нь станцын давуу талыг арилгаж чадна
Давхар станцын шугам нь хөгц хөргөх системд илүү их дулааныг илгээж, бие биендээ ойртож хэвний үйл явцыг үүсгэж болно. Шахсан агаар нь зөвхөн сул зогсолтын үед биш, харин шугам шаардлагатай үед даралтыг барьж, урсгалыг дамжуулах ёстой. Тогтвортой нөхцөлд хөргөх ус нь хэвний хоёр хэлхээнд хүрэх ёстой. Цахилгааны хуваарилалт, гидравлик хөргөлт, кабинетийн орчин нь эцсийн бүтэцтэй тохирч байх ёстой.
Үйлдвэрийн үйлчилгээг харьцуулах хүснэгтээс тооцож болохгүй. Зарим одоогийн Kinggle вэб техникийн үзүүлэлтүүд нь тогтворгүй нэгжийн хэв зүйг ашигладаг бөгөөд эрчим хүчний дундаж үзүүлэлтүүд нь ижил төрлийн бүтээгдэхүүний туршилтыг тайлбарладаггүй. Захиалсан тохиргоонд зориулж төслийн тусгай хэрэглээний хуудас, цахилгааны зураг, ерөнхий зохион байгуулалтын зургийг хүсэх.
Мөөгөнцөр нээгдсэний дараа процесс бүрийг шалгана уу
- Авах төхөөрөмж нь ээлжийн станцуудаас эд ангиудыг хүлээн авч чадах уу?
- Шүргэх нь бодит гялбаа болон хүзүү/доод геометрийг зохицуулж чадах уу?
- Нэвчилт шалгагч нь шаардлагатай шугамын хурдаар хөндий бүрийг шалгаж чадах уу?
- Туузан дамжуулагч нь мөргөлдөх, хуримтлагдах, эд ангиудын хэв гажилтаас сэргийлж чадах уу?
- Нунтаглагч болон хутгагч нь дахин нунтаглах пропорцийг тогтворгүй болгохгүйгээр анивчдаг уу?
- Операторууд зөвшөөрөгдсөн шалгалт, солих ажилд хоёр станцад аюулгүй хүрч чадах уу?
Хэрэв хурдан гүйх нь тогтворгүй ханын зузаан, гялбаа, хөргөлтийн гажуудал эсвэл давтагдах дохиолол үүсгэдэг бол холбоно ууурьдчилан сэргийлэх засвар үйлчилгээний бүртгэлKinggle-ийн хамтHMI алдааг олж засварлах аргажорын өөрчлөлтүүдтэй физик гацааг нуухаас өмнө.

Зөвхөн машины үнийг бус нийт суурилуулсан зардлыг харьцуулна уу
Хуванцар сав хийх машины үнийг хайж байгаа худалдан авагч нь ижил биш хоёр үнийн санал авч болно. Нэг нь хоёр дахь хэвний багц, гаргаж авах, гоожих туршилтыг багтааж болно; өөр нэг нь зөвхөн үндсэн хэвлэх машиныг харуулж чадна. Тиймээс доод үнэ нь бүрэн гүйцэд биш үйлдвэрлэлийн үүрийг тодорхойлж болно.
| Зардлын давхарга | Нэг станцын асуулт | Давхар станцын асуулт |
|---|---|---|
| Машины платформ | Ямар экструдер, хавчаар, удирдлага, стандарт туслах хэрэгслүүд багтсан бэ? | Ямар нэмэлт тэрэг, хавчаар, үлээх, удирдах төхөөрөмж багтсан бэ? |
| Мөөгөнцөр болон үхсэн толгой | Нэг иж бүрэн хэв, зөв гаралтын багц багтсан уу? | Тохирсон хоёр хэвний станц багтсан уу, толгойны тоо болон гаралтын давирхай нь багажны төлөвлөгөөтэй ижил байна уу? |
| Үйлдвэрийн үйлчилгээ | Ямар эрчим хүч, агаар, ус, шал/ачих ажил шаардлагатай вэ? | Одоо байгаа үйлчилгээнүүд нь үйлдвэрийн эрэлт хэрэгцээний дор үйл явдлын илүү хурдан дарааллыг дэмжиж чадах уу? |
| Доод талын эс | Татаж авах, зүсэх, турших, зөөвөрлөх, нунтаглах алхмууд нь гар эсвэл автомат вэ? | Урсгалын доод шат бүр ээлжлэн станцын хэсгүүдийг хуримтлалгүйгээр хүлээн авч чадах уу? |
| Өөрчлөлт ба баталгаажуулалт | Худалдан авагчийн журмын дагуу нэг хэв, жор солиход хэр хугацаа шаардагдах вэ? | Бүтээгдэхүүнийг өөрчилсний дараа хоёр станцыг хэрхэн уялдуулж, шаардлага хангасан, сэргээдэг вэ? |
| Үйл ажиллагааны эрсдэл | Ганц хэвний станц зогсвол ямар гарц алдагдах вэ? | Аль ч станцыг аюулгүйгээр тусгаарлаж чадах уу, мөн хамтарсан шахалтын дараалалд юу тохиолдох вэ? |
Ашигтай эдийн засгийн харьцуулалт нь хоёр талдаа ижил төслийн хил хязгаарыг ашигладаг. Хэвлэх машин, хэв, хэвний толгой, туслах хэрэгслүүд, суурилуулах, ашиглалтад оруулах, сургалт, үйлдвэрийн өөрчлөлтийг оруулна. Дараа нь худалдан авагчийн өөрийн үйл ажиллагааны таамаглалыг ашиглан хөдөлмөр, цахилгаан хэрэгсэл, төлөвлөсөн засвар үйлчилгээ, өөрчлөлтийн алдагдал, чанарын алдагдал, сул зогсолтыг тооцоол.
Барааны нэг хэсгийн өртөг = харьцуулсан хугацааны нийт зардал ÷ тухайн хугацаанд үйлдвэрлэсэн хүлээн зөвшөөрөгдсөн эд анги
Тоолуур ба хуваагч нь ижил цагийн цонх болон хамрах хүрээг ашиглах ёстой. Нэг станцын хуурай циклийн гаралтын дээр давхар станцын капиталын зургийг бүү байрлуул, эсвэл автомат давхар шугамыг шүргэх, туршихыг оруулаагүй үндсэн нэг машинтай харьцуулж болохгүй. Хэрэв эрэлт нэмэгдсэн гарцыг ашиглаж чадахгүй бол сул зогсолтын хүчин чадал зардал хэвээр үлдэнэ. Хэрэв эрэлт хэрэгцээ нь нэг станцын хүчин чадлаас давсан бол орхигдсон үйлдвэрлэл, илүү цагаар ажиллах нь бас зардал болно.
Үнэ нь худалдан авалтын хүчинтэй хязгаарлалт хэвээр байгаа боловч техникийн тохируулгын дараа хамаарна. Үнийн саналыг мөр мөрөөр нь харьцуулж болохын тулд Kinggle-ээс оруулсан бүрэлдэхүүн хэсэг, худалдан авагчаас нийлүүлсэн бараа бүрийг тодорхойлохыг хүс.
Илүү сайн RFQ нь баталгаат нөхцөлийг каталогийн лавлагаагаас тусгаарладаг
Нийлүүлэгч бүрт ижил оролтын хуудсыг илгээнэ үү. Үгүй бол хоёр ишлэл нь өөр өөр таамаглалыг ашиглаж, харьцуулах боломжтой хэвээр байж болно.
| RFQ талбар | Шаардлагатай оролт | Яагаад станцын шийдвэрийг өөрчилдөг |
|---|---|---|
| Хэсэг | Зураг эсвэл дээж, хамгийн их хэмжээс, хүзүү / өнгөлгөө, бариул, салах шугам, шүргэх шаардлага | Мөөгөнцөр, хөдөлгөөн, доод урсгалын ажлыг тодорхойлдог |
| Материал | Яг давирхайн зэрэг, өнгө, нэмэлт, дахин нунтаглах/ПГУ-ын төлөвлөгөө болон нийлүүлэгчийн мэдээлэл | Хайлмал шинж чанар, нийт нэвтрүүлэх чадвар, хөргөлтийг өөрчилдөг |
| Масс ба хана | Дууссан жин, нийт parison/flash тооцоо, чухал хананы байршил, хүлцэл | Циклийн зорилтуудыг хайлсан эрэлт, чанарын нотолгоо болгон хувиргадаг |
| Эрэлт | Цагт сайн эд анги, ээлж, жил, оргил үе; SKU/солилцооны төлөвлөгөө | Хоёр дахь станцыг үр бүтээлтэй ачаалалтай байлгах боломжтой эсэхийг харуулна |
| Багаж хэрэгсэл | Станцын тоо, гаралтын нүх, хөндий, төвийн зай, хэвний багц, хөргөлтийн зохион байгуулалт | "Давхар станц" нь өөр толгой эсвэл хөндийн таамаглалыг нуухаас сэргийлдэг |
| Чанартай | Жин, хэмжээст, хана, гоожих, уналт, дээд ачаалал эсвэл бусад тохиролцсон туршилтууд | Хөдөлгөөний хурдны оронд сайн гаралтыг тодорхойлдог |
| Үйлдвэр | Эрчим хүчний стандарт, агаар/усны нөхцөл, шал, таазны хязгаар, өргөх зам, урсгалын доод хэсэг | Бүтэн давхар станцын үүрийг суулгаж, дэмжих боломжтой эсэхийг шалгана |
Хүлээн авах туршилтын үеэр эдгээр зүйлсийг тэмдэглэ
- Машин, хөгц, хэвний толгой, давирхай болон жорын таних тэмдэг.
- Станц бүрийн хувьд тогтвортой хэлбэржүүлэлтийн интервал нь хамгийн хурдан үйл явдал биш юм.
- Нийт парисон масс, бэлэн хэсгийн жин, флаш зам.
- Зөвшөөрөгдсөн туршилтын цонхны дээгүүр хөндий ба станцаар хүлээн авсан хэсгүүд.
- Чухал хана, хэмжээст болон функциональ үр дүн.
- Үзүүлсэн ачааллын дагуу агаар, ус, цахилгааны бодит нөхцөл.
- Туршилтын үеэр дохиолол, зогсолт, гарын авлагын бүртгэл.
Энэхүү рекорд нь "дан ба давхар станц"-ыг худалдан авагчийн бүтээгдэхүүн дээр үндэслэн шийдвэр болгон хувиргадаг. Энэ нь цаашдын алдааг олж засварлах, урьдчилан сэргийлэх засвар үйлчилгээ хийхэд зориулж ашиглалтад оруулах суурь мэдээллийг өгдөг.
Байнга асуудаг асуултууд
Аль нь илүү хурдан вэ: нэг станц эсвэл хоёр станцтай үлээгч машин?
Хос станцын машин нь хоёр хэвний станц нь хамтарсан шахалтын системийг тойрон ээлжлэн ажилладаг тул гаралтын боломж өндөр байдаг. Бодит сайн гарц нь хайлуулах хүчин чадал, паризон тоо, хөргөлт, эд ангиудыг зайлуулах, доод урсгалын тоног төхөөрөмж, хүлээн зөвшөөрөгдсөн чанараас хамаарна.
Давхар станцтай үлээгч машин хоёр дахин үйлдвэрлэл явуулдаг уу?
Автоматаар биш. Хуурай мөчлөгийн нийтлэгдсэн тоон үзүүлэлтүүд нь ээлжлэн хоёр станцыг харуулж болох боловч борлуулах боломжтой гарцыг хайлмал хайлтын нийт эрэлт, хөргөх, тайрах, турших, зогсоох, татгалзах зэргээр хязгаарлаж болно. Бодит бүтээгдэхүүн, материалтай машиныг шалгана уу.
Давхар станцын машин хоёр толгойтой машинтай адилхан уу?
Үгүй. Станцын тоо нь хөгц ба хавчааруудын байрлалыг тодорхойлдог. Толгойн тоо нь хэвний үйл ажиллагаанд зориулж хэдэн паризоныг шахаж байгааг тодорхойлдог. Машин нь хоёр станцыг нэг буюу хэд хэдэн гарцтай нэгтгэж болно.
Хоёр станц өөр өөр хэв ажиллуулж чадах уу?
Тэд хамааралгүй бүтээгдэхүүнийг үр дүнтэй ажиллуулж чадна гэж бүү бодоорой. Станцууд нь шахмал болон процессын нөхцлүүдийг хуваалцдаг тул бүтээгдэхүүний масс, парисон хугацаа, хөргөлт болон доод урсгалын ажил нь нийцтэй байх ёстой. Инженерийн ажлын явцад нарийн зохицуулалтыг баталгаажуулна уу.
Би 5л багтаамжтай саванд дан эсвэл давхар станц сонгох уу?
Савны эзэлхүүн нь зөвхөн платформыг тодорхойлдог. Баталгаажсан сайн эд ангиудын эрэлт, бүтээгдэхүүний жин, гүйлтийн урт, хөгц ба хэвний толгойн төлөвлөгөө, боломжтой хэрэгслүүд, үйлдвэрийн зохион байгуулалт, доод урсгалын хүчин чадлаас станцын тоог сонгоно уу.
Үлээж хэвлэх машины гаралтыг хэрхэн тооцох вэ?
Цагт хэвлэх үйл явдлуудыг үйл явдал тус бүрийн хэсэг болон хүлээн зөвшөөрөгдсөн фракцаар үржүүлнэ. Үр дүнг хайлмалын нийт эрэлт, хөргөлт болон доод урсгалын алхам бүрээс шалгана уу. Хуурай циклийг дангаар нь үйлдвэрлэлийн гарц болгон ашиглаж болохгүй.
Нэг-хоёр станцын үнийн саналд ямар мэдээлэл хэрэгтэй вэ?
Хэсгийн зураг, материалын зэрэг, дууссан ба нийт парисон масс, хана, чанарын шаардлага, сайн эд ангиудын зорилт, SKU төлөвлөгөө, хөгц ба хөндийн концепц, хэрэгслүүд, зохион байгуулалт, доод урсгалын тоног төхөөрөмжөөр хангана.