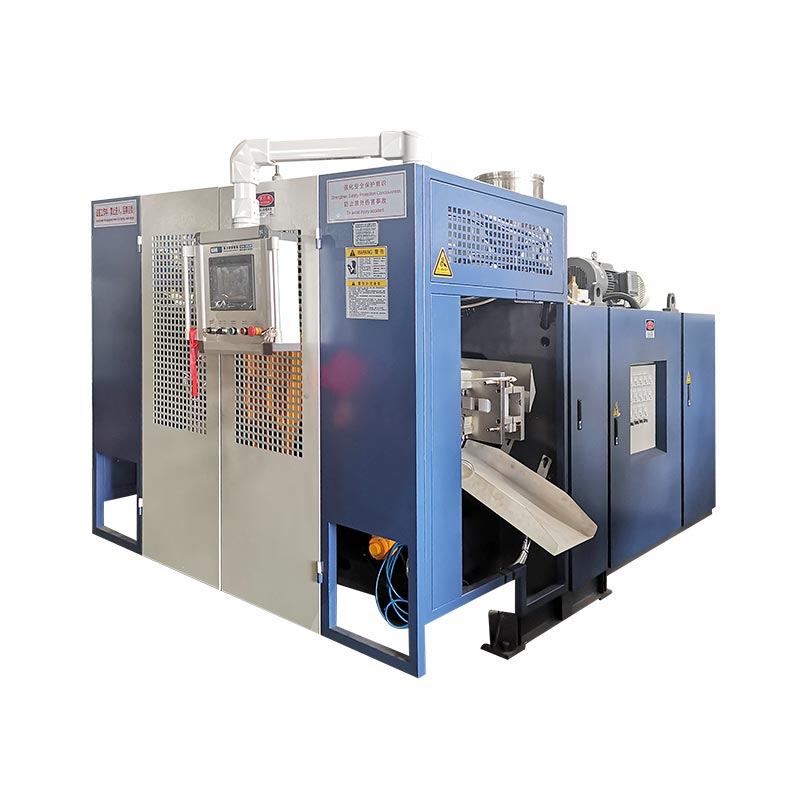
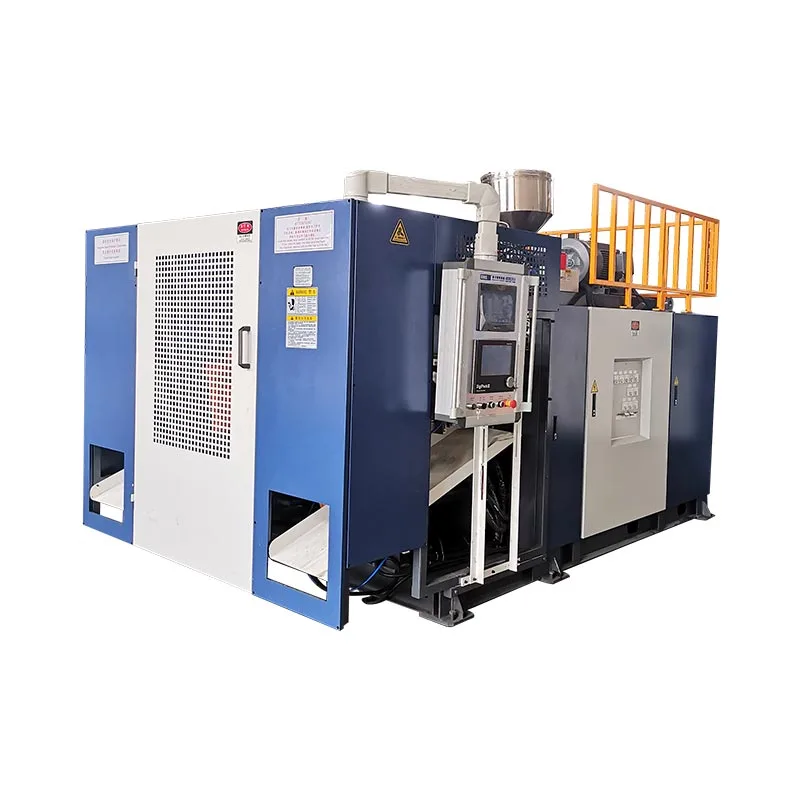
Хоёр толгой, хоёр паризон, хоёр хөндий нь ихэвчлэн нэг үйлдвэрлэлийн үзэл баримтлалд багтдаг боловч тэдгээр нь солигддог нэр томъёо биш юм. Зөв зохион байгуулалт нь лонх, гаралтын зай, хөгцний зай, нийт хайлмал эрэлтээс эхэлдэг болохоос зорилтот толгойн тооноос биш юм.

“Дөрвөн хөндийтэй лонх үлээгч машин” хүссэн худалдан авагчид дөрвөн гаралттай хэвний толгой, дөрвөн хөндий хэв, нэг хоёр хэвний станц авч болно. "Давхар толгойтой үлээгч машин" авахыг хүссэн өөр нэг худалдан авагч зөвхөн хоёр паризоныг хэлж байгаа байх. Үнийн саналд элемент бүрийг жагсаагаагүй бол хоёр тал өөр өөр тоног төхөөрөмжийг төсөөлж байхдаа ижил тооны талаар ярилцаж болно.
Энэхүү гарын авлага нь эдгээр нэр томъёог салгаж, толгойн сонголтын цаана байгаа хэмжээст хязгаарыг харуулахын тулд одоогийн Kinggle 2L, 5L, 15L техникийн үзүүлэлтүүдийг ашиглаж, үйлдвэрлэлийн гарцыг зохион бүтээхгүйгээр нэг, хоёр, гурав, дөрвөн толгойтой үзэл баримтлалыг харьцуулах массын тэнцвэрийн аргыг өгдөг.
Эхлээд дөрвөн өөр тоог нэрлэ
Үгтолгойзах зээлд чөлөөтэй ашигладаг. Шахмал үлээлгэх хэвний толгой нь хайлмалыг тарааж, гуурсан хоолой үүсгэдэг. Олон парисон үхрийн толгой нь хэд хэдэн гарцтай. Дараа нь хөгц нь тэдгээр паризонуудын эргэн тойронд хаагдах ба хөгцний хөндий бүр нэг хэсгийг бүрдүүлдэг. Станц нь тэдгээрийг хүлээн авах бүрэн хэв, хавчих байрлал юм. Давхарга нь шахмал болон хэвний толгойн системээр бий болсон материаллаг давхарга юм.
| Тоол | Физик утга | Худалдан авагчийн асуултын жишээ | Таамаглах хэрэггүй |
|---|---|---|---|
| Үхсэн гаралтын цэгүүд | Нэг хэлбэржүүлэх үйл явдлын үеэр паризонууд гарч ирдэг нээлтүүд | Санал нь дан, давхар, гурвалсан эсвэл дөрвөн толгойтой юу? | Гаралтын тоо нь хүлээн зөвшөөрөгдсөн лонхтой ижил тооны баталгаа болно |
| Парисчууд | Мөөгөнцөрт баригдсан хоолойн хайлмал урт | Парисонуудын хооронд жин ба цагийг хэрхэн тэнцвэржүүлэх вэ? | Энэ нь ижил зайтай цэгүүд нь үргэлж тэнцүү parisons хүргэдэг |
| Мөөгөнцрийн хөндий | Нэг хэвэнд үүссэн хэсгүүдийн хэлбэрүүд хаагдана | Мөөгөнцөр нь үйл явдал бүрт нэг, хоёр, дөрвөн хэсгийг хийдэг үү? | Энэ хөндийн тоо нь хэвний станцуудын тоог тодорхойлдог |
| Станцууд | Машинд ашигладаг хэвний болон хавчаарын бүрэн байрлал | Машин нь нэг станц уу эсвэл хоёр станц уу? | Хоёрдахь станц бол хоёр дахь толгой юм |
| Давхаргууд | Хананы бүтцэд хамаарах материалын давхаргууд | Хэсэг нь нэг давхарга эсвэл олон давхаргат уу? | Тэр "давхар давхарга" нь давхар толгой эсвэл давхар хөндий гэсэн үг |
Тоног төхөөрөмжийн бие даасан уран зохиолд ижил ялгаа бий. TheR&B тасралтгүй шахмал явагч мэдээллийн хуудаснэг эсвэл хоёр станцын хавчаарын тохиргоог олон гаралттай толгойн тохиргооноос тусад нь жагсаав. Энэ тусгаарлалт нь ямар ч RFQ-д ашигтай байдаг: өөр шугам дээрх станцууд, хэвний нүх, хөгц нүх, давхаргыг зааж өгнө үү.
Үхрийн толгой гаралттай болоход юу өөрчлөгдөх вэ?
Олон толгойтой, олон өлгүүртэй эсвэл олон парисон үлээгч машин нь хэд хэдэн паризоныг зэрэгцээ үүсгэдэг. Хэрэв хөгц ба процесс нь паризон бүрийг барьж, нэг шил үүсгэхээр хийгдсэн бол хэвлэх үйл явдлын хэсэг нэмэгдэх болно. Олз нь болзолтой. Гаралт бүрт зай, хайлмал урсгал, температурын хяналт, тохирох хөндийн байрлал шаардлагатай.
Энэ диаграм нь Kinggle багажийн зураг биш харин үзэл баримтлал юм. Бодит гаралтын диаметр, давирхай, урсгалын суваг, хөндийн байршил нь лонх болон машинаас хамаарна. Тиймээс "хоёр толгой", "гурван толгой", "дөрвөн толгой" нь бүрэн тодорхойлолт гэхээсээ илүү эхлэлийн тайлбар юм.
Илүү олон толгой нь бэлэн хэвний өргөнийг хуваана
Нэг том парисон машинд байгаа хэвний өргөнөөс илүү ихийг ашиглаж болно. Хэд хэдэн цэгүүд энэ зайг хуваалцах үед лонхны өргөн, хөндийн давирхай, хүзүүний байрлал, флаш халаас, хөргөлтийн холболтууд зэрэгцэн байрлах ёстой. Мөөгөнцөр нь нүхний хооронд хангалттай хэмжээний ган, шүргэх, хэсгийг нь салгахад хангалттай зай шаарддаг.
Илүү олон толгой нь үйл явдал бүрт шаардагдах нийт хайлалтыг нэмэгдүүлдэг
Хэрэв нэг том парисон 0.10 кг жинтэй бол тэдгээрийн бодит жингийн ялгааг тооцохын өмнө дөрвөн ижил төстэй парисон нэг хэвэнд 0.40 кг шаардагдана. Жишээ нь зөвхөн арифметикийг тайлбарладаг; Энэ нь Kinggle савны тодорхойлолт биш юм. Үйл явдлын хоорондох зайг богиносгосноор цаг тутамд хайлуулах эрэлт нэмэгддэг.
Илүү олон толгой нь удирдах илүү олон байрлалыг бий болгодог
Мөөгөнцөр нээгдсэний дараа харагдах дөрвөн шил нь дөрвөн ижил процессыг нотлохгүй. Нэг гаралтын цэг илүү дулаахан, нэг парисон өөр өөр унждаг, хөндий нь удаан хөрдөг, эсвэл нэг шүргэх байрлал нь нэмэлт гялбаа үлдээдэг. Тиймээс олон хөндийн гаралтыг зөвхөн нийлбэр дүнгээр бус байрлалаар нь тоолж, шалгах хэрэгтэй.
Жинхэнэ харьцуулалт: Kinggle толгойн хязгаарыг машины платформоор нийтэлсэн
Kinggle-ийн одоогийн тасралтгүй шахмал үлээлгэх хуудаснууд нь хэд хэдэн загварт хоёр, гурав, дөрвөн толгойтой нэмэлт тохиргоог тайлбарладаг. Тодорхойлолтын хүснэгтүүд нь нэг ба хоёр толгойтой лавлагааны яг хэмжээсийг нийтэлдэг. Тэд эдгээр хуудсанд зориулсан гурвалсан эсвэл дөрвөн толгойн давирхайг нийтэлдэггүй тул эдгээр зураглал нь экстраполяци гэхээсээ илүү төслийн инженерчлэл шаарддаг.
| Kinggle загвар | Станц | Бүтээгдэхүүний дээд хүчин чадал | Хамгийн их хэвний хэмжээ (W × H) | HDPE хайлуулах хүчин чадал | Нэг толгойтой хамгийн их диаметртэй диаметр | Нийтлэгдсэн давхар толгойн төвийн зай | Давхар толгойн хамгийн их диаметртэй диаметр |
|---|---|---|---|---|---|---|---|
| KGB2L | Ганц бие | 2 л | 360 × 380 мм | 30 кг/цаг | 90 мм | 130 мм | 60 мм |
| KGB2D | Давхар | 2 л | 360 × 380 мм | 55 кг / цаг | 90 мм | 130 мм | 60 мм |
| KGB5L | Ганц бие | 5 л | 410 × 450 мм | 55 кг / цаг | 150 мм | 150-180 мм | 80 мм |
| KGB5D | Давхар | 5 л | 410 × 450 мм | 80 кг / цаг | 150 мм | 150-180 мм | 80 мм |
| KGB15L | Ганц бие | 15 л | 580 × 500 мм | 100 кг/цаг | 220 мм | 240-280 мм | 150 мм |
| KGB15D | Давхар | 15 л | 580 × 550 мм | 120 кг/цаг | 220 мм | 240-280 мм | 150 мм |
Kinggle-ийн 2 литрийн хуудаснууд нь 50 мл-ээс 2 литр хүртэлх хэрэглээг тодорхойлдог. Энэ хүрээ нь бүтээгдэхүүний гэр бүлийг тодорхойлдог; Энэ нь тухайн муж дахь сав бүр хүн бүрт тохирно гэсэн үг биш юм. Өргөн 2 литрийн багтаамжтай лонх нь нэг гаралт шаарддаг бол хэд хэдэн нарийн лонх нь олон хөндийтэй загварт багтах боломжтой. Хамгийн их хэмжээ нь дангаар нь байршлыг шийдэж чадахгүй.


Толгойн сонголтын талаар Kinggle мэдээлэл юу харуулж байна
1. Станцын тоо ба толгойн геометр нь бие даасан сонголт юм
2 литрийн багтаамжтай нэг ба хоёр станцын загвар хоёулаа нэг толгойтой 90 мм, хоёр толгойтой төвийн зай 130 мм, хоёр толгойтой 60 мм-ийн хязгаарыг нийтэлдэг. 5л ба 15л хосууд нь тус тусын платформ дээрээ ижил загварыг дагаж мөрддөг. Хоёрдахь станц нь хөгц хэрхэн солигдохыг өөрчилдөг; Энэ нь гаралтын тоо эсвэл гаралтын давирхайг автоматаар өөрчилдөггүй.
2. Давхар толгойтой зохион байгуулалт нь нэг гаралтын диаметр багатай байдаг
Платформ бүр хоёр толгойтой лавлагааны хувьд хамгийн бага диаметрийг нийтэлдэг: 2л-д 60-аас 90 мм, 5л-д 80-ийн эсрэг 150 мм, 15л-д 150-ийн эсрэг 220 мм байна. Энэ нь дууссан лонхны диаметрийг урьдчилан таамаглахгүй ч "өөр толгой нэмэх" нь яагаад зөвхөн гаралтын тохиргоо биш болохыг харуулж байна. Үх, парисон, лонхны геометр нь хамтдаа өөрчлөгддөг.
3. Томоохон платформууд нь хөгц болон гаралтын зайны лавлагааг өргөнөөр нийтэлдэг
Мөөгөнцөрийн хамгийн дээд хэмжээ нь 2 литрийн багтаамжтай 360 х 380 мм-ээс 5 литрийн багтаамжтай бол 410 х 450 мм, 15 литрийн багтаамжтай бол 580 мм өргөн хүртэл ургадаг. Нийтлэгдсэн давхар толгойн төвийн зай нь 130 мм-ээс 150-180 мм, дараа нь 240-280 мм хүртэл өсдөг. Эдгээр тоонууд нь платформын сонголтыг зөвхөн нэрлэсэн литрээр бус лонхны зайтай холбодог.
4. Хос станцтай хосолсон загварууд нь хайлах хүчин чадлыг илүү нийтэлдэг
Давхар станцын жишээнүүд нь нэг станцтай хамтрагчдаасаа илүү өндөр HDPE хайлуулах хүчин чадлыг нийтэлдэг: 2л-д 55-30 кг/ц, 5л-д 80-аас 55 кг/ц, 15л-д 120-100 кг/ц. Ялгаа нь нэг харьцаагүй бөгөөд гаралтын үржүүлэгчийг нотлохгүй. Тэд яагаад шахмал систем нь станц, толгойнуудтай ижил тооцоололд багтдаг болохыг харуулж байна.
5. Гурав, дөрвөн толгойтой нэхэмжлэлд тухайн бүтээгдэхүүний тусгай зураг шаардлагатай
Бүтээгдэхүүний тайлбар нь уян хатан 2/3/4 олон толгойтой тохиргоог хийх боломжийг олгодог боловч тэдгээрийн хүснэгтэд бүх нийтийн гурвалсан эсвэл дөрвөн толгойн төвийн зайг заагаагүй болно. Давхар толгойн эгнээнээс эдгээр хэмжээсийг зохион бүтээх нь лонхны өргөн, хэвний ган, давирхай, хүзүүний байршил, үйлчилгээний хүртээмжийг үл тоомсорлох болно. Дараагийн зөв баримт бичиг бол худалдан авагчийн хэсгийн зураг дээр үндэслэн санал болгож буй толгой ба хэвний загвар юм.
Толгойн тоог хүссэн үржүүлэгчээс биш лонхноос сонгоно уу
Худалдан авагч нь ханган нийлүүлэгчид бүтээгдэхүүний бүрэн тодорхойлолтыг өгөх үед үйлдвэрийн үнийн санал илүү найдвартай болдог. Санал болгож буй багаж хэрэгслийн гэр бүлд зориулагдсан хамгийн өргөн бөгөөд хамгийн хүнд SKU-аас эхэл. Дараа нь практик бус буулт хийхгүйгээр жижиг бүтээгдэхүүнүүд нэг машиныг хуваалцаж чадах эсэхийг шалгана уу.
Лонхны өргөн ба төвийн зай
Төвийн зайг зэргэлдээ гаралтын төв шугамын хооронд хэмждэг. Энэ нь хөгц бүрийг зөв байрлалд оруулахын тулд хөндийн зохион байгуулалтад хангалттай нийцсэн байх ёстой. Лонхны биеийн өргөн нь шаардлагын зөвхөн нэг хэсэг юм. Хүзүүний өнгөлгөө, бариул, флаш халаас, хавчих хэсэг, хөндийн хоорондох хөгц хана нь мөн зай эзэлдэг.
Хэсэг жин ба нийт парисон масс
Бэлэн лонхны жин нь үйл явдал бүрт экструдер нийлүүлэх ёстой масс биш юм. Нийт парисонд лонхонд зориулж авсан материал, дээрээс нь дээд доод флаш болон бусад зүссэн материал багтана. Нэг байрлалын нийт массыг бүх идэвхтэй байрлалаар үржүүлээд дараа нь төлөвлөсөн үйл явдлын хурдаар шахах системтэй нийт дүнг харьцуулна.
Хөргөх, зайлуулах
Илүү их хөндий нь хөгц бүрийг арилгахын тулд илүү их дулааныг бий болгодог. Усны тэгш бус зам нь нэг хөндийг удаашруулдаг. Мөөгөнцөр нээгдсэний дараа эс нь мөргөлдөх, хэт их хуримтлагдахгүйгээр хэсэг бүрийг салгаж, зүсэж, туршиж, дамжуулах ёстой. Цутгах машин нь хөдөлгөөнөө дуусгаж чаддаг байхад доод талын тоног төхөөрөмж нь аль хэдийн үйлдвэрлэлийн гацаатай байдаг.
SKU стратеги
Өндөр хөндийтэй хөгц нь тогтвортой, нарийн лонхны гэр бүлд тохирно. Захиалга богино, загвар нь байнга өөрчлөгддөг эсвэл SKU-н ихэнх хэсэг нь ижил давтамжийг ашиглах боломжгүй үед энэ нь сонирхол татахуйц бага байж магадгүй юм. Жилийн сайн хэсгийн эрэлт, өөрчлөлтийн хугацааг SKU-ээр харьцуул. Үлдсэн үйлдвэр нь энэ хүчин чадлыг ашиглаж чадахгүй л бол хэв бүрийг улирлын нэг оргилын орчимд бүү томруул.
Үйл явдал, хэсэг, массын тэнцвэртэй бодит үр дүнг тооцоол
Каталогийн хуурай мөчлөг, толгойн тоо нь зарагдах шилийг урьдчилан таамаглахад хангалтгүй юм. Холбогдсон хоёр тооцоог ашиглана уу: нэг нь хүлээн зөвшөөрөгдсөн хэсгүүдэд, нөгөө нь нийт хайлмал эрэлтэд зориулагдсан.
Нэг цагт сайн эд анги = нэг цагт тогтворжсон хэвний үйл явдал × үйл явдал бүрт үүссэн хэсгүүд × хүлээн зөвшөөрөгдсөн фракц
Хайлтын нийт эрэлт (кг/цаг) = нэг цагт тогтворжуулах үйл явц × нэг үйл явдалд ногдох нийт парисон масс (кг)
Хүлээн зөвшөөрөгдсөн хэсэг нь худалдан авагчийн чанарын тодорхойлолт, тохиролцсон туршилт эсвэл шударга төлөвлөлтийн таамаглалаас гаралтай байх ёстой. Нийт парисоны нийт масс нь нэг үйл явдалд ашигласан бүх парисоны нийлбэр юм. Хэрэв дөрвөн цэг нь ижил массыг өгөхгүй бол нэмэхээсээ өмнө дөрвөн байрлалыг тусад нь тэмдэглэ.
Ил тод таамаглалын жишээ
Санал болгож буй дөрвөн гарцтай зохион байгуулалт нь нэг үйл явдалд дөрвөн шил байна гэж бодъё. Тогтвортой туршилтын үед - хуурай цикл биш - эс нь цагт 300 хэлбэржилтийг гүйцэтгэдэг. Хэрэв зөвшөөрөгдсөн фракц 0.97 бол тооцоолсон сайн гарц нь цагт 300 × 4 × 0.97 = 1164 шил байна. Хэрэв нэг үйл явдалд ногдох нийт парисон масс 0.44 кг бол хайлмалын нийт эрэлт 300 × 0.44 = 132 кг / цаг байна.
Эдгээр тоо нь зөвхөн заах жишээ бөгөөд Kinggle загварын үр дүн биш юм. Дөрвөн толгойтой машин яагаад автоматаар тохиромжгүй болохыг тэд харуулж байна: санал болгож буй экструдер нь материал, нөхцөлд тохирсон хүчин чадалтай байх ёстой бөгөөд хөргөх болон урсгалын бүх үе шат нь үйл явдлын хурд, чанарыг хадгалах шаардлагатай болно. Худалдан авах шийдвэр гаргахын өмнө хэмжсэн төслийн өгөгдлийг орлуулах.
Кинглийнхтасралтгүй үлээж хэвлэх машин гарын авлагастанцын тоо, үхрийн толгойн хөндий ба мөчлөгийн цаг хэрхэн нийлдэгийг тайлбарладаг. Үйлдвэрийн төлөвлөлтийн хувьд цахилгаан, шахсан агаар, хөргөлтийн нөхцлийг мөн шалгахүлээгч хэвний машин хэрэглээний гарын авлага.
Үйлдвэрийг ашиглалтад оруулах: гаралт, хөндий бүрийг байрлалд тохируулна
Нийлмэл дундаж нь сул байр суурийг нууж чадна. Хэрэв гурван шил жингийн шалгалтыг давж, нэг нь хөнгөн байвал нэг хөндий нь тогтворгүй байсан ч дундаж нь хүлээн зөвшөөрөгдөхүйц харагдаж болно. Үйлдвэрийг хүлээн авах, эхлүүлэх явцад гаралтын нүх, нүхний байрлал тус бүрийг шошголож, зүсэх, шалгах замаар энэ шинж чанарыг хадгална.
Албан тушаал тус бүрээр суурь үзүүлэлтийг бий болгох
- Машин, хэвний толгой, хөгц, давирхайн хэсэг, жор, ашиглалтын нөхцлийг тодорхойлох.
- Гаралтын / хөндийн байрлал бүрээс хэсгүүдийг дарааллаар нь цуглуул.
- Туршилтын аюулгүй арга нь зөвшөөрөгдсөн тохиолдолд нийт парисоны массыг тэмдэглэ.
- Байрлал бүрийн хувьд дууссан жин ба хананы ижил чухал байршлыг хэмжинэ.
- Чимхэх, хүзүүний өнгөлгөө, гялбаа, хэмжээ, харагдах байдал, гоожих чадварыг шалгана уу.
- Үйл явдлын интервал, татгалзах, дохиолол, гарын авлагын хөндлөнгийн оролцоо болон доод урсгалын зогсолтыг тэмдэглэ.
- Зөвшөөрөгдсөн тохируулгын дараа тогтвортой байдал сэргэсний дараа давтан хийнэ.
Нэг удаад нэг хяналттай хүчин зүйлийг өөрчлөх
Хэрэв нэг паризон өөр байвал эхлээд хэв маяг нь хэвний гаралт, хөндий, хөргөлтийн хэлхээ эсвэл доод урсгалын байрлалыг дагаж байгаа эсэхийг шийднэ үү. Зохицуулсан бичлэг нь хэд хэдэн HMI утгыг нэгэн зэрэг тохируулахаас илүү ашигтай байдаг. КинглийнхHMI тохиргоо болон дохиоллын гарын авлагажорыг өөрчлөхөөс өмнө нотлох баримтыг бүртгэхийг зөвлөж байна.
Зөвхөн нийт жин төдийгүй хананы хуваарилалтыг шалгана уу
Хоёр шил ижил жинтэй боловч материалыг өөр өөрөөр тарааж чаддаг. Тухайн хэсэгт хамааралтай мөр, их бие, бариул, суурь, хавчих байршлыг харьцуул. Хэрэв төсөл нь программчлагдсан ханын хяналтыг ашигладаг болparison програмчлалын гарын авлагахэмжсэн бүсүүдтэй програмын цэгүүдийг холбох бүтэцтэй аргыг өгдөг.
Хүлээн зөвшөөрөгдсөн туршилтыг засвар үйлчилгээний лавлагаа болгон хувирга
Зөвшөөрөгдсөн байрлалын өгөгдөл, температурын нөхцөл, цэвэрлэгээний төлөв, усны нөхцөл, багаж хэрэгслийн таних тэмдэг зэргийг хадгал. Нэг байрлал хожим зөрөх үед засвар үйлчилгээ нь түүнийг анхны суурьтай харьцуулж болно. Theурьдчилан сэргийлэх засвар үйлчилгээний хяналтын хуудастэдгээр ажиглалтыг ердийн хяналт шалгалтад оруулж болно.
Нийтлэг хослолууд - мөн тайлбар бүрийг нээлттэй үлдээсэн зүйлс
| Богино тайлбар | Энэ нь юу гэсэн үг байх | RFQ юуг баталгаажуулах ёстой |
|---|---|---|
| Хоёр толгойтой, хоёр хөндийтэй машин | Хэвлэх үйл явдал бүрт хоёр паризон хоёр хөгцний хөндийгөөр тэжээнэ | Станцын тоо, гаралтын давирхай, хэвний хэмжээ, хэсгийн жин, шахах хүчин чадал, доод урсгалын хамрах хүрээ |
| Дөрвөн толгойтой лонх үлээгч машин | Дөрвөн гарц нь зэрэгцээ дөрвөн паризон үүсгэдэг | Мөөгөнцөр нь дөрвөн харгалзах хөндийтэй эсэх, нарийн давирхай, бүх SKU-ууд тохирох эсэх |
| Хоёр станц, хоёр толгойтой машин | Хоёр хэвний станц нь хоёр гаралтын хэвний системийг тойрон эргэлддэг | Мөөгөнцрийн багцын тоо, үйл явдлын дараалал, хайлмал эрэлт, зайлуулах арга, баталгаатай туршилтын нөхцөл |
| Дөрвөн хөндийтэй үлээгч машин | Нэг хэвний хаалт нь дөрвөн хэсгийг бүрдүүлж болно | Дамжуулагчийн гаралтын зохион байгуулалт, станцын тоо, хөндийн баланс, хөргөлт ба хүлээн зөвшөөрөгдсөн гаралт |
| Хоёр давхар, хоёр толгойтой машин | Олон давхаргат систем нь хоёр гарцыг тэжээж болно | Экструдерийн тоо, материалын бүтэц, давхаргын харьцаа, хаягдал зам, гарц, хөндий ба станц |
"Хуванцар лонх хийх машин", "HDPE лонх үлээгч машин", "шахмал лонхны машин", "олон толгойтой үлээгч машин" болон "олон парисон шахмал үлээгч машин" зэрэг нь холбогдох тоног төхөөрөмжийн хайлтанд гарч ирж болно. Техникийн хувьд бүрэн тодорхойлолт нь маркетингийн нэр өөрчлөгдсөн ч ойлгомжтой байх ёстой.
Олон толгойтой үлээлгэх төслийн RFQ шалгах хуудас
Нийлүүлэгч бүрд ижил бүтээгдэхүүн, үйлдвэрийн орцыг илгээх. Үнийн санал болгонд ижил дарааллаар хариу өгөхийг хүс, каталогийн лавлагааг төслийн баталгаанаас салга.
| RFQ бүлэг | Мэдээлэл өгөх | Шаардлагатай нийлүүлэгчийн хариу |
|---|---|---|
| Бүтээгдэхүүн | 2D/3D зураг эсвэл дээж, багтаамж, хамгийн их хэмжээс, хүзүү, бариул, салах шугам, обудтай геометр | Тохиромжтой машины платформ, чиг баримжаа, хөндийн зохион байгуулалт болон дизайны аливаа асуудал |
| Материал | Яг давирхайн зэрэг, өнгө/нэмэлт, дахин нунтаглах эсвэл ПГУ-ын төлөвлөгөө, нийлүүлэгчийн мэдээлэл | Санал болгож буй шураг/шэхмэлийн хамрах хүрээ, боловсруулалтын таамаглал, туршилтын материалын шаардлага |
| Масс ба чанар | Дууссан жин, тооцоолсон нийт parison/flash, чухал хана, хэмжээс, функциональ туршилтууд | Туршилтын арга, албан тушаалаар түүвэрлэх, хүлээн авах тодорхойлолт |
| Гаралт | Цагт сайн эд анги, ээлж/жилийн эзэлхүүн, SKU хольц, солих давтамж шаардлагатай | Цагт үйл явдал, үйл явдал тус бүрийн хэсэг, хүлээн зөвшөөрөгдсөн фракц ба нийт хайлалтын тооцоо |
| Багаж хэрэгсэл | Одоо байгаа хөгц эсвэл илүүд үздэг хөндий ойлголт | Гаралтын тоо, төвийн зай, хэвний хүрээ, хэвний хэмжээ, хөндийн давирхай, хэвний багц ба хөргөлтийн загвар |
| Машин | Сонгодог автоматжуулалтын түвшин ба үйлдвэрийн хязгаарлалт | Станцын тоо, хавчаар, экструдер, удирдлага, гаргагч болон багтсан сонголтууд |
| Үйлдвэр | Эрчим хүчний стандарт, агаар/усны нөхцөл, орчны хязгаар, шал, өндөр, өргөх зам | Төслийн ашиглалтын хуудас, ерөнхий зохион байгуулалт, суурь/ачаалах болон үйлчилгээний цэвэрлэгээний шаардлага |
| Доод урсгал | Шүргэх, гоожих туршилт, тээвэрлэх, шошголох, савлах, хаягдал боловсруулах төлөвлөгөө | Оруулсан болон худалдан авагчаас нийлүүлсэн үе шат бүрийн багтаамж ба интерфейсийн хил хязгаар |
Туршилтын нөхцөлгүйгээр гаралтын шугамыг хүлээн авахгүй
Ашигтай хүлээн авах баримт бичигт лонхны зураг, материалын зэрэг, бэлэн ба нийт жин, идэвхтэй гаралт ба хөндий, хөгц хөргөх нөхцөл, тогтвортой ажиллах цонх, чанарын туршилт, дээж авах төлөвлөгөө, доод урсгалын тоног төхөөрөмжийг нэрлэнэ. Энэ нь хүлээн зөвшөөрөгдсөн хэсгүүдийг албан тушаалаар бүртгэдэг. Эдгээр нөхцөлгүйгээр "ш/ц" нь машины хөдөлгөөн, үзлэг хийхээс өмнө үүссэн хэсгүүд эсвэл сайн савласан савыг дүрсэлж болно - гурван өөр үр дүн.
Худалдан авалтын захиалгыг царцаахаас өмнө байршлыг асуу
Төгсгөлийн зураг нь хэвний хөндий, хөгц ба хавтангийн зааг, үлээлгэх зүү, тайрах, арилгах арга, гадагшлуулах зам, үйлчилгээний зай зэргийг харуулсан байх ёстой. Гурвалсан эсвэл дөрвөн толгойтой Kinggle хүсэлтийн хувьд энэ зураг нь төслийн тусгай давирхайг баталгаажуулсан газар юм; хэвлэгдсэн давхар толгойтой хүснэгтээс дүгнэлт хийж болохгүй.
Байнга асуудаг асуултууд
Олон толгойтой үлээгч машин гэж юу вэ?
Олон толгойтой үлээгч хэвний машин нь нэг хэвний үйл ажиллагаанд хэд хэдэн паризон үүсгэхийн тулд хэд хэдэн гарцтай толгойн зохион байгуулалтыг ашигладаг. Гаралтын тоо, голын зай, хэвний хэмжээ нь лонх болон хэвний хөндийн байршилтай тохирч байх ёстой.
Хоёр толгойтой машин хоёр хөндийтэй машинтай адилхан уу?
Үгүй Давхар толгой хоёр үхэх гарц буюу parisons дүрсэлсэн; хоёр хөндий нь хэвэнд байгаа хоёр хэсгийн хэлбэрийг дүрсэлдэг. Тэдгээр нь ихэвчлэн тохирсон хоёр хэсгээс бүрдэх загвараар бүтээгдсэн боловч үнийн саналд хоёуланг нь тусад нь зааж өгөх ёстой.
Дөрвөн толгойтой үлээгч машин дөрөв дахин их шил хийдэг үү?
Автоматаар биш. Энэ нь цутгах үйл явдал бүрт илүү олон эд анги үүсгэх боломжтой боловч бодит сайн гарц нь үйл ажиллагааны тогтвортой хувь хэмжээ, нийт хайлалтын нийт эрэлт, гаралтын болон хөндийн тэнцэл, хөргөх, шүргэх, турших, хүлээн зөвшөөрөгдсөн чанараас хамаарна.
Шатахууны төвийн зайг хэрхэн сонгох вэ?
Төвийн зайг санал болгож буй хөндийн давирхай болон бүтээгдэхүүний байршлаас сонгоно. Лонхны өргөн, хүзүүний байрлал, флаш халаас, хэвний ган, хөргөх, үлээх зүү, шүргэх, зайлуулах зай зэрэг нь эцсийн хэмжээст нөлөөлдөг.
Нэг машин дан болон олон толгойтой үйлдвэрлэлийн хооронд шилжих боломжтой юу?
Тохиромжтой зохион бүтээгдсэн платформ дээр өөр толгой эсвэл багаж хэрэгслийн зохион байгуулалтыг хийх боломжтой боловч үүнийг төсөөлж болохгүй. Механик тохируулга, шахалтын хамрах хүрээ, хяналт, солих ажил, хэвний нийцтэй байдал, ашиглалтанд оруулах шаардлагыг ханган нийлүүлэгчээс баталгаажуулна уу.
Шахмал үлээгч хэвэнд нүхний тоог юу хязгаарладаг вэ?
Хязгаарлалтууд нь бүтээгдэхүүний хэмжээсүүд, бэлэн хэв ба хавтангийн зай, гаралтын давирхай, хэв ба паризон геометр, хавчаарт тавигдах шаардлага, шахах хүчин чадал, хөргөлтийн баланс, эд анги зайлуулах болон урсгалын доод хүчин чадал зэргийг багтаана.
Олон хөндийтэй машины үнийн санал авахын тулд би ямар өгөгдөл илгээх ёстой вэ?
Хэсгийн зураг эсвэл дээж, материалын зэрэг, дууссан ба нийт парисон жин, чухал хана, туршилт, шаардлагатай сайн гаралт, SKU төлөвлөгөө, үйлдвэрийн хэрэгслүүд, зохион байгуулалтын хязгаарлалт, доод урсгалын шаардлагыг илгээнэ үү.