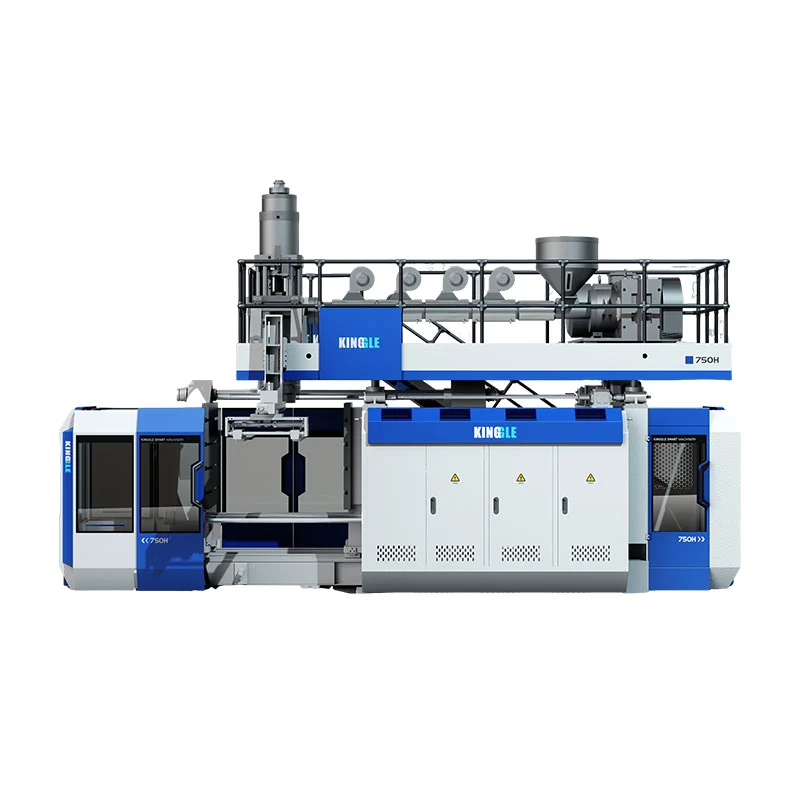
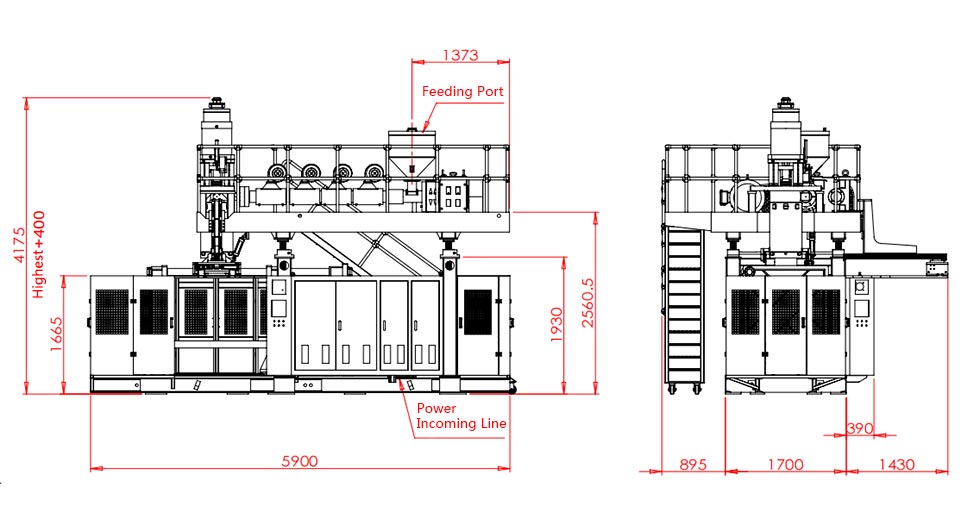
Парисон програмчлал нь шахалтын үед хэвний цоорхойг өөрчилдөг тул материалыг бэлэн хэсэгт шаардлагатай газарт байрлуулдаг. Сайн профиль нь савыг бүхэлд нь хүндрүүлэхгүйгээр булан, бариул, мөр, хавчих хэсгийг хамгаалдаг.

Ямар parison програмчлал нь үнэндээ хянадаг
Шахмал үлээгч хэвэнд хайлсан хуванцар нь хэвийг парисон гэж нэрлэгддэг хоолой хэлбэрээр үлдээдэг. Хүндийн хүч, хайлах хүч, үхэх, сунах, хөгц геометр зэрэг нь хоолой хэрхэн хэсэг болоход нөлөөлдөг. Хэсэг нь мөр, булан, бариултай, эсвэл гүн зураастай үед жигд хэлбэрийн цоорхой нь жигд дууссан ханыг бий болгох нь ховор.
Хянагч нь сонгосон хэсгүүдийг зузаан эсвэл нимгэн болгохын тулд багаж хэрэгслийг хөдөлгөдөг. Зорилго нь хяналттай материалын хуваарилалт юм: өндөр сунгасан эсвэл ачаалал ихтэй хэсэгт хангалттай материал, амархан үүсдэг хэсгүүдэд шаардлагагүй жин багатай.
| Профайлын үйлдэл | Процессын нөлөө | Юуг баталгаажуулах вэ |
|---|---|---|
| Сонгосон цэгүүдийн нээлхийг нэмэгдүүлэх | Парисоны тэр хэсэгт материал нэмдэг | Нимгэн булан, бариулын үндэс, мөр, ёроол, хавчих хэсэг |
| Сонгосон цэгүүдийн нээлхийг багасгах | Энэ хэсэг дэх материалыг багасгадаг | Хүнд шулуун хана, удаан хөргөх бүс, илүүдэл жин |
| Профайлыг шилжүүлэх | Парисоны дагуу зузаан, нимгэн бүсийг хөдөлгөдөг | Програмчлагдсан бүс нь төлөвлөсөн хэсгийн онцлогтой нийцэж байгаа эсэх |
| Профайлын нийт жинг хэмжих | Бүрэн профайлыг өөрчилнө | Зөвхөн дундаж биш нийт жин ба хамгийн бага хана |
Ашигтай үйлдвэрлэлийн бүртгэл нь хэвний дугаар, давирхайн зэрэг, өнгө эсвэл дахин нунтаглах нөхцөл, температурын жор, цохилтын хэмжээ, хөргөх хугацаа, зөвшөөрөгдсөн хэсгийн хэмжилтийн хамт профилын файлыг хадгалдаг.
Тасралтгүй болон аккумляторын системүүд өөр өөр лавлагаа ашигладаг
А дээртасралтгүй үлээлгэх машин, парисон тасралтгүй үүсдэг. Профайл нь ихэвчлэн цаг эсвэл урттай синхрончлогддог. Гаралтын өөрчлөлт нь тухайн хэсгийн дагуу программчлагдсан цэгийг хөдөлгөдөг тул шахалтын тогтвортой байдал чухал юм.
дээраккумлятор үлээгч машин, хайлмал хадгалагдаж, хэвэнд нь түлхэгдэнэ. Профайлыг аккумляторын байрлалд холбож болно. Буудлагын хэмжээ, дүүргэлтийн тууштай байдал, хувиргагч тохируулга зэрэг нь хананы зузаантай холбоотой асуудлын нэг хэсэг болдог.

Албан тушаалтанMOOG DigiPack III гарын авлагааккумлятор болон тасралтгүй шахалтын хэрэглээний аль алиныг нь баримтжуулна. Энэ нь Kinggle машин бүр ижил хянагч ашигладаг гэсэн үг биш юм. Төслийн үнийн саналд хянагчийн загвар, профайлын хүчин чадал, идэвхжүүлэгч болон багаж хэрэгслийг баталгаажуулна уу.
Хяналттай тохиргооны дараалал
- Зөв жорыг баталгаажуулна уу.Мөөгөнцөр, материал, хэв, бүтээгдэхүүний засварыг тааруулах.
- Хайлмалыг тогтворжуулах.Бодит температурыг тогтворжуулж, тогтмол тэжээл, шахалтыг баталгаажуулна уу.
- Багажны тэг болон зайг шалгана уу.Хөдөлгөөнийг наалдсан, гоожсон, буруу тохируулсан эсэхийг шалгана.
- Парисон урт болон буудлагын хэмжээг тохируулна уу.Мөөгөнцөр хаагдах үед парисон зөв байрлалд хүрэх ёстой.
- Энгийн профайлаас эхэл.Өргөн хүрээний өөрчлөлтүүд нь олон хурц залруулга хийхээс илүү оношлоход хялбар байдаг.
- Хэд хэдэн тогтвортой мөчлөгийг хэвэнд оруулна.Процессын томоохон өөрчлөлтийн дараа эхний хэсгийг бүү шүүмжил.
- Тогтмол байршлыг хэмжих.Хамгийн бага хана, хэсгийн жин, гадаад төрх, үйл ажиллагааны үр дүнг тэмдэглэ.
- Нэг удаад нэг хэсгийг өөрчлөх.Дахин сайжруулсны дараа л шинэ хувилбарыг хадгална уу.
Ханын зузааныг шинж тэмдгээр нь олж засварлах
| Шинж тэмдэг | Шалгах | Дараагийн алхам |
|---|---|---|
| Нимгэн ёроол эсвэл мөр | Профайлын байрлал, парисон унжилт, суналт, цохилтын хугацаа | Нийт жинг нэмэхээсээ өмнө тэгшлэхээ баталгаажуулна уу |
| Нэг тал нь байнга нимгэн байдаг | Маягтыг төвлөрүүлэх, хэвийг тэгшлэх, хөргөх, паризонтой холбоо барих | Бие махбодийн тэгш бус шалтгааныг засах |
| Зузаан нь мөчлөгийг мөчлөг рүү шилжүүлдэг | Хайлтын температур, гаралт, цохилтын хэмжээ, санал хүсэлт, гидравлик тогтвортой байдал | Засах цэгүүдийг засахын өмнө үйл явцыг тогтворжуулах |
| Хүнд хана, гэхдээ сул хавчих | Материалын байршил, хавчих дизайн, парисон байрлал | Бүрэн жинг нэмэгдүүлэхийн оронд материалыг хавчих бүс рүү шилжүүлээрэй |
| Сайн хуваарилалт, гэхдээ илүүдэл жин | Ерөнхий масштабтай, шаардлагагүй хүнд хэсгүүд | Хамгийн бага хананы байршлыг хамгаалахын зэрэгцээ хэмжсэн алхамуудыг багасга |
| Тушаал өөрчлөгддөг боловч хэсэг нь өөрчлөгддөггүй | Хөдөлгүүр, хавхлага, утас, тохируулга эсвэл хязгаарлалт | Тушаал болон санал хүсэлтийг харьцуулж, дараа нь засвар үйлчилгээ рүү шилжүүлээрэй |
Үйлдвэрийн үзэл бодол: давтагдах чадвар нь нэгээс илүү төгс дээжээс чухал юм
Профайл нь дулаан дахин асаалт, материалын багцын өөрчлөлт, ээлжийн өөрчлөлт, хөргөлтийн усны хүлээгдэж буй нөхцөл зэрэг хэвийн өөрчлөлтийг даван туулахад л үйлдвэрлэлд бэлэн болно. Нэг сайн сав нь машин эд ангиудыг хийж чадна гэдгийг нотолж байна; Тогтвортой гүйлт нь үйл явцыг удирдаж болохыг баталж байна.
Хүлээн авахын өмнө хэмжилтийн байршил, дээжийн тоо хэмжээ, функциональ туршилт, батлагдсан жорын засварын талаар тохиролцоно. Сургалтанд хамрагдсан операторуудад хяналттай тохируулга хийх, буцаах баримтжуулсан маршрут өгөхийн зэрэгцээ үндсэн файлыг хамгаална.
Хэрэв профайлын тогтворгүй байдал, дохиолол, байрлалын зөрчил, дарааллын өөрчлөлтүүд гарч ирвэл, ашиглана ууHMI болон дохиоллын гарын авлага. Тоног төхөөрөмжийг тодорхойлж байгаа худалдан авагчид Kinggle-ээс эхэлж болномашин сонгох гарын авлага.
Байнга асуудаг асуултууд
Парисон програмчлал гэж юу вэ?
Парисоны програмчлал нь шахалтын үед нүхний нүхийг өөрчилдөг тул парисоны өөр өөр хэсгүүд өөр өөр хэмжээний материалыг хүлээн авдаг.
Парисон програмчлал нь нимгэн хананы асуудлыг шийдэж чадах уу?
Үгүй. Энэ нь хэвний буруу тохируулга, тогтворгүй шахалт, эвдэрсэн багаж хэрэгсэл, муу хөргөлт, хэвний буруу дизайн, буруу ажиллаж байгаа идэвхжүүлэгч зэргийг найдвартай засаж чадахгүй.
Би эхлээд бие даасан оноо эсвэл нийт жинг өөрчлөх ёстой юу?
Бүрэн хэсэг нь байнга хөнгөн эсвэл хүнд байх үед л нийт жинг ашиглаарай. Хэмжилт нь тодорхой газар нутагт давтагдах асуудал байгааг харуулсан тохиолдолд орон нутгийн цэгийн өөрчлөлтийг ашиглана уу.
Профайл яагаад хэсэг дээр хөдөлдөг вэ?
Нийтлэг шалтгаанууд нь шахалтын хурд, парисон урт, аккумляторын цохилтын тууштай байдал, материалын температур, эхлэх саатал эсвэл мэдрэгч тохируулга зэрэг өөрчлөлтүүд орно.
Машинд хэдэн профайлын цэг хэрэгтэй вэ?
Шаардлагатай тоо нь хэсгийн геометр болон хянагчийн тохиргооноос хамаарна. Илүү олон оноо нь тогтворгүй үйл явцыг нөхөж чадахгүй.