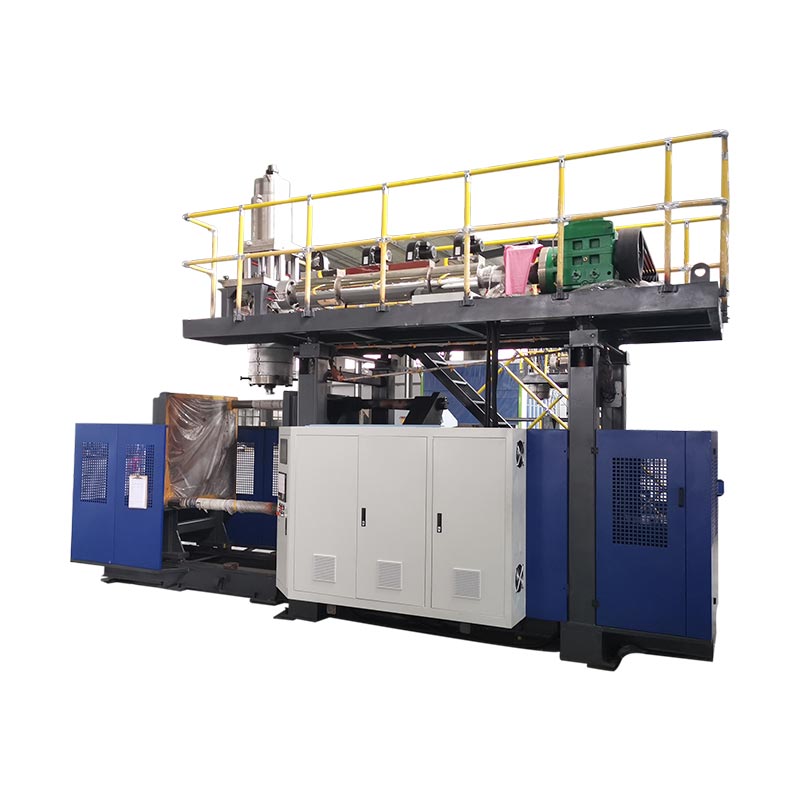
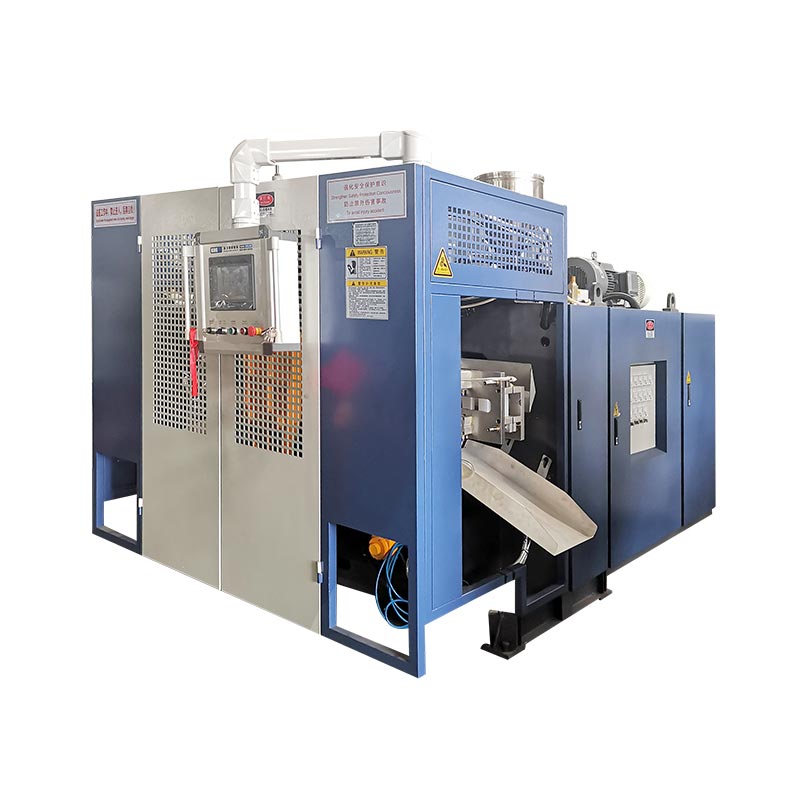
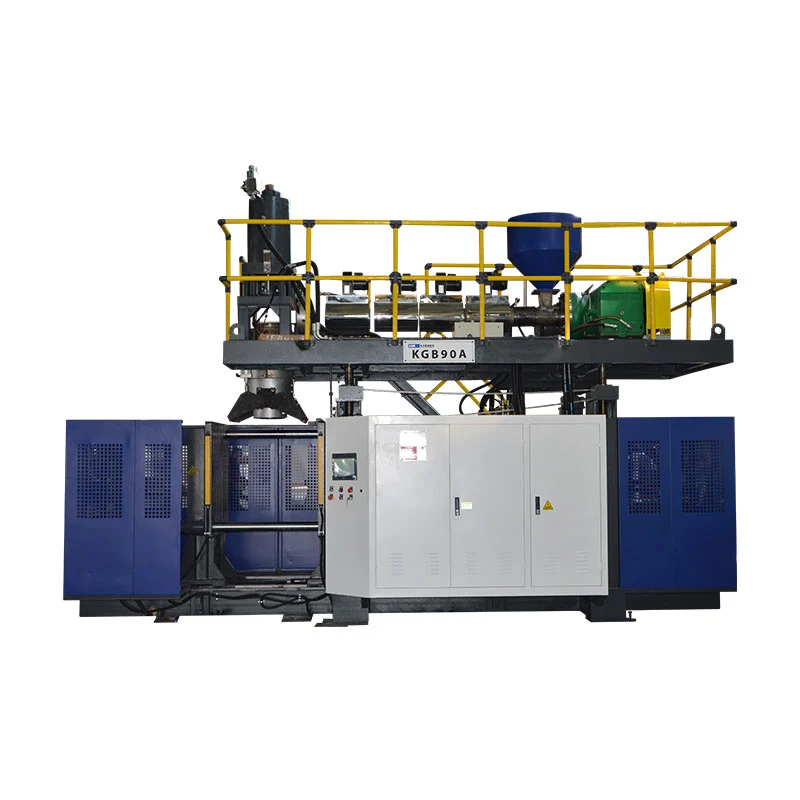
Автомат үлээгч машиныг үнийн санал дээрх "автомат" гэсэн үгээр биш, хүргэх ёстой бүтээгдэхүүн, цутгасны дараа орсон үйлдлээр нь сонгоорой. Шахмал үлээгч хэвний хувьд давирхай, багаж хэрэгсэл, авах, шүргэх, шалгах, шилжүүлэхийг нэг үйлдвэрлэлийн систем болгон зааж өгнө. Каталогийн хуурай циклийн зураг биш харин эцсийн цэнэгийн цэг дээр хүлээн зөвшөөрөгдсөн савны эсрэг тохиргоог батлахыг бид зөвлөж байна.
Хүмүүс флэш арилгах, лонх шалгах эсвэл хайрцаг дүүргэх үед хэвний машин автомат цикл ажиллуулж болно. Энэ нь жижиг, өөрчлөгдөж буй бүтээгдэхүүний төрөлд тохирсон зөв зохицуулалт байж болох юм. Хөрөнгө оруулалтын хэрэг дээр эдгээр ажлын байр алга болсон гэж үзвэл энэ нь буруу зохицуулалт юм. Үнийг харьцуулахын өмнө хил хязгаарыг тодорхойл.
Захиалга өгөхөөс өмнө чухал таван шийдвэр
- Автоматжуулалтын түвшинг харьцуулахаасаа өмнө цутгах процессыг тухайн хэсэгтэй тааруулна уу.
- Гарын авлагад үлддэг ажлыг оруулаад шилжүүлэх, дуусгах үйл ажиллагаа бүрийг тодорхойл.
- Хэвлэх хурдыг шүргэх, шалгах, савлах хүчин чадалтай тэнцвэржүүлнэ.
- Тасралтгүй үйлдвэрлэл төдийгүй алдаа дутагдлыг арилгах, солих туршилт.
- Ижил нөхцөлд хүлээн зөвшөөрөгдсөн чингэлэгт ногдох шугамын нийт зардлыг харьцуул.

Үлээгч хэвэнд "автомат" юуг хамардаг вэ?
"Автомат" нь үйл ажиллагааг хэрхэн удирдаж байгааг тайлбарладаг. Энэ нь хуванцар хэсэг хэрхэн үүссэнийг тодорхойлдоггүй. Автомат шахмал үлээгч машин болон PET лонх үлээгч машин нь хоёулаа программчлагдсан дарааллыг гүйцэтгэх боломжтой боловч өөр өөр материал бэлтгэх, багаж хэрэгсэл, өнгөлгөөний зохион байгуулалтыг шаарддаг. Бүрэн автомат үлээгч машин хайж байгаа худалдан авагч эхлээд процессын асуултыг шийдэх ёстой.
Шахмал үлээлгэх үед машин нь парисон гэж нэрлэгддэг хайлсан хоолойг үүсгэдэг. Мөөгөнцөр тэр хоолойг барьж, агаар нь хөндий хэсгийг бүрдүүлдэг. PET сунгах үлээлгэх хэлбэр нь сунгасан болон хөөрөгдсөн бэлэн хэлбэрийг ашигладаг. Эдгээр өөр өөр эхлэлийн маягтууд нь PET-ийн урьдчилан бэлтгэх заавар нь яагаад HDPE угаалгын нунтаг савыг худалдан авах бүрэн гарын авлага биш болохыг тайлбарладаг.
| Шийдвэр | Шахмал үлээлгэх хэлбэр | PET сунгах үлээгч хэв |
|---|---|---|
| Эхлэх маягт | Шахмал хайлсан парисон | PET урьдчилсан хэлбэр |
| Худалдан авах нийтлэг нөхцөл байдал | HDPE шил, бариултай сав, үйлдвэрлэлийн хөндий хэсгүүд | Бэлдмэлээр хийсэн тунгалаг ундааны шил |
| Автоматжуулалтын асуултууд | Хэсэг гаргах, флэш арилгах, тайрах, турших, шилжүүлэх | Урьдчилан бэлтгэсэн харьцах, халаах/сунгах үлээх дараалал, шил шилжүүлэх |
Процессын лавлагаа:Kinggle-ийн үлээгч хэвний машины гарын авлага. Бүтээгдэхүүний геометр ба давирхайн зэрэг нь эцсийн процессын сонголтыг тодорхойлдог.
Машин, үүр, шугамыг салга
Машины түвшний автомат цикл нь тохиролцсон хэвлэх дарааллыг хамардаг. Автомат нүд нь тухайн машины эргэн тойронд тодорхой зохицуулалт эсвэл өнгөлгөөг нэмдэг. Үйлдвэрлэлийн шугам нь хүлээн зөвшөөрөгдсөн бүтээгдэхүүний хилээр дараалсан үйл ажиллагааг холбодог. Сав баглаа боодол нь тухайн хилийн дотор байж болно, эсвэл тусдаа үйлдвэрийн үйл ажиллагаа хэвээр үлдэж болно.
Эдгээр нь нийлүүлэгч бүр ижил нэр томъёог ашигладаг гэсэн амлалт биш харин худалдан авалтын ашигтай ялгаа юм. Тодорхойлолтод бодит үйлдлүүдийг оруулна уу. Тоног төхөөрөмжийн жагсаалтгүй "бүрэн автомат" нь өөр өөр тайлбар хийхэд хэтэрхий их зай үлдээдэг.
Бид өргөн шошгон дээр "автомат хэлбэрт оруулах, чиглүүлэх, задлах, гоожихыг шалгах" гэх мэт тодорхой тайлбарыг илүүд үздэг. Энэ нь худалдан авагчид бэлэн бүтээгдэхүүн хаана гарч ирэх, юуг анхаарах шаардлагатай байгааг хэлж өгдөг. Материалыг нөхөх, дээж авах, хаягдал зөөвөрлөх, картон савыг өөрчлөх зэрэгт хэвний хэвийн дараалал нь гар аргаар давтагдахгүйгээр ажилладаг байсан ч эзэмшигч хэрэгтэй.
Үүний нэгэн адил автомат удирдлага нь бүрэн цахилгаан хөтөчтэй адил биш юм. Жолооны төрөл, станцын зохион байгуулалт, толгойн тоо, автоматжуулалтын хамрах хүрээ нь тусдаа сонголт юм. Нэг дээд зэргийн тодорхойлолт гэж үзэхийн оронд тус бүрийг ажилтай нь харьцуулж үзээрэй.
Хэсэг болон үйлдвэрлэлийн хуваарьаас эхэл
Лонхны нэрлэсэн хэмжээ нь үйлдвэрлэлийн шугамыг тодорхойлоход хангалтгүй юм. Нарийн дугуй лонх ба өргөн бариултай сав нь ижил хэмжээний шингэнийг зөөвөрлөх боломжтой боловч өөр өөр хэв, гаргаж авах хэрэгсэл, тулгуур хэрэгтэй. Шугам нь хийсвэр "2 л бүтээгдэхүүн" биш харин бодит гадаад хэлбэрийг зохицуулах ёстой.
Хэсгийн зураг болон гадагшлуулах үед хүлээгдэж буй бэлэн байдлаас эхэлнэ. Хүзүүний өнгөлгөө, бариулын нээлхий, биеийн хэмжээс, зорилтот жин, чанарын чухал шаардлагыг тэмдэглэ. Давирхайн тодорхой зэрэглэл, өнгөт багц, дахин боловсруулсан эсвэл дахин нунтаглах нөхцөлийг баталгаажуулна уу. Эдгээр дэлгэрэнгүй мэдээлэл нь төлөвлөсөн ажилтай холбоотой санал болгож буй туршилтыг бий болгодог.
Борлуулалтын төлөвлөгөөг үйлдвэрлэлийн шаардлага болгон хөрвүүлэх
Нэг ээлжинд хүлээн зөвшөөрөгдсөн савыг ээлжийн тоо, багцын хэмжээ, өөрчлөлтийн давтамжтай хамт тодорхойл. Ихэнх захиалгад богино хугацаанд ажиллах, багаж хэрэгслийг өргөнөөр өөрчлөх шаардлагатай бол цагийн өндөр тариф нь ашиг багатай. Удаан боловч өөрчлөхөд хялбар эс нь үйлдвэрлэлийн хольцод илүү тохиромжтой байж болно. Зөвхөн каталогийн хамгийн их гаралтаас аль нь ч дүгнэлт хийх боломжгүй.
Зөвхөн анхны савлагаа төдийгүй бүтээгдэхүүний бүлгийг жагсаа. Хамгийн өргөн хэсэг, хамгийн хүнд хэсэг, атгах, засахад хамгийн хэцүү хэсгийг тодорхойл. Эдгээр нь өөр SKU байж болно. Дараа нь аль бүтээгдэхүүн нь анхны бүтээц дээр ажиллах ёстойг, аль нь ирээдүйд багаж хэрэгсэл эсвэл тусдаа тоног төхөөрөмж шаардагдахыг шийдээрэй.
- Туршилтын өгүүллийг царцаах:зургийн засвар, давирхай, бэлэн жин, шаардлагатай туршилтууд.
- Хүргэлтийн нөхцөлийг тохируулах:тайрах, шалгах, чиглүүлэх, тоолох, савлах.
- Хуваарийг тодорхойл:нэг ээлжинд сайн чингэлэг, ажлын цаг, төлөвлөсөн SKU өөрчлөлт.
- Багаж хэрэгслийн бүлгийг шалгана уу:хэв, толгойн давирхай, атгах бэхэлгээ, шүргэх үүр, туршилтын лац.
- Нүдний дугтуйг зөвшөөрөх:нийтийн аж ахуй, хамгаалалт, үйлчилгээний хүртээмж, бүтээгдэхүүний урсгал.
Станцын тоо, гарц, хөндийг тусад нь хянах шаардлагатай. Хоёр станц гэдэг нь хоёр гарц гэсэн үг биш. Олон толгойтой үлээгч хэвний машин нь лонхны хэлбэр бүрийг гаралтын зайтай тааруулж чаддаггүй. Олон давхаргат толгой нь нэг үйл явдалд ногдох бэлэн савны тоог бус харин хана барихыг тодорхойлдог.
Кинглийнхолон толгойтой, олон хөндийтэй хөтөчэдгээр тохиргооны ялгааг тайлбарладаг. Автоматжуулалтын зохион байгуулалтыг засахын өмнө энэ тоймыг ашиглана уу. Хөндий нүхний зохион байгуулалтыг шийдсэний дараа зайлуулах болон өнгөлгөөний тоног төхөөрөмж нь шилжүүлэлт, чанарын шалгалтаар байрлал бүрийг хадгалах ёстой.
Тиймээс хамгийн хэрэгтэй лавлагаанд зураг, материалын тодорхойлолт, үйлдвэрлэлийн хуваарь, чанарын тодорхойлолт орно. HDPE лонх үйлдвэрлэх шугамын хувьд эдгээр оролтгүйгээр "автомат хуванцар сав хийх машин" авах хүсэлт нь зөв шугамын хүрээг тогтоож чадахгүй.
Бүтээгдэхүүний чанарыг тохируулдаг машины системийг шалгана уу
Урсгалын доод талын автоматжуулалт нь тогтворгүй паризон, тохиромжгүй хавчих эсвэл хөгцийг зөөлрүүлэхэд хэтэрхий зөөлөн болгодог хэсгийг засах боломжгүй юм. Дамжуулах систем нь давтагдах үр дүнг өгөхөөс өмнө хэвлэх процесс нь давтагдах боломжтой нийтлэлийг гаргах ёстой. Үгүй бол робот нь үл нийцэх хэсгүүдийг хөдөлгөх нарийн арга болж хувирдаг.
Үлээгч хэвний машины чухал хэсгүүдэд экструдер, хэвний толгой, хавчих хэсэг, үлээх систем, хөргөлтийн хэлхээ, удирдлага орно. Зөвхөн бүрэлдэхүүн хэсгүүдийн нэрээр сонгохоос илүүтэйгээр батлагдсан хэсэгт оруулсан хувь нэмрийг нь шалгана уу. Жишээлбэл, хүлээн зөвшөөрөгдсөн PLC брэнд нь нийлүүлсэн жорын функцууд эсвэл доод урсгалын харилцаа холбоог тогтоодоггүй.
| Систем | Юуг дүгнэх вэ | Хүсэх нотлох баримт |
|---|---|---|
| Шахмал болон үхрийн толгой | Давирхайн тохиромжтой байдал, нийт парисон эрэлт, гаралтын тэнцэл | Үйлдвэрлэлийн дээж, тодорхойлсон материалын нөхцөл |
| Парисон хяналт | Хэсгийн чухал цэгүүдэд ханын хуваарилалт | Байршилд тохирсон хэмжилт, хадгалсан жор |
| Мөөгөнцөр ба хавчих | Багажны тохируулга, хавчих, суллах зай | Зөвшөөрөгдсөн зураг, цутгасан эд ангиудын үзлэг |
| Хөргөх, зохицуулах | Төлөвлөсөн суллах болон атгах цэгүүд дэх хэсгийн хатуу байдал | Туршилтыг бодит хэсэгтэй хамт шилжүүлнэ үү |
| Хяналтууд | Дараалал, дохиолол, жорын хамрах хүрээ болон доод урсгалын дохио | Функцийн үзүүлэн ба интерфейсийн жагсаалт |
Тодорхой лавлагаа: Kinggle-ийн 2 литрийн нэг станцтай машин
TheKGB2L бүтээгдэхүүний хуудас2 литрийн багтаамжтай савны багтаамж, 50 мм-ийн шураг, 30 кг / цаг HDPE хайлуулах хүчин чадал, 360 × 380 мм-ийн хөгцний дээд хэмжээг жагсаав. Мөн 100 мл-1 литр багтаамжтай жижиг лонхны хоёр, гурав, дөрвөн гаралтын тохиргоог тайлбарласан болно. Эдгээр утгууд нь санал болгож буй ажлыг шалгахад тусалдаг; тэд багаж хэрэгслийн тоймыг орлохгүй.
Ижил хуудсанд 600 PC/HR-ийг "Гаралт (хуурай мөчлөг)" гэж тэмдэглэсэн байдаг. That is not the accepted output of an identified shampoo bottle, mold and finishing line. Үйлдвэрлэлийн шаардлагад бодит материал, хөргөх хугацаа, идэвхтэй байрлал, хяналтын нөхцөл шаардлагатай. Хуурай мөчлөгийн оруулгыг нийтлэгдсэн хөдөлгөөний лавлагаа гэж үзнэ.
Олон гарцтай санал болгохын тулд нийлмэл нийт парисон масс болон хөндийн тохирох байдлыг шалгана уу. Бэлэн лонхны жин нь экструдерийн нийлүүлдэг флашыг оруулаагүй болно. Илүү олон цэгүүд нь шахмал, хөргөлт, өнгөлгөөний эрэлтийг нэмэгдүүлэх боломжтой. Хүн амын тоо дангаараа үйлдвэрлэлийн хэмжээг тогтоож чадахгүй.
Зөвшөөрөгдсөн нөхцөлд эгзэгтэй хэсгийн хэмжилт, шилжүүлгийн үйл ажиллагаа тогтвортой болсны дараа л бид хэвний системийг батлах болно. Эдгээр асуудлыг шийдэхийн өмнө туузан дамжуулагчийг нэмж оруулснаар асуудлыг улам доошлуулна. Хананд хуваарилахын тулд ашиглана ууparison програмчлалын гарын авлагабүтээгдэхүүний зургийн хажууд.
Хооллохоос хүлээн зөвшөөрөгдсөн сав хүртэлх мөрийг зааж өгнө
Үлээж цутгах автоматжуулалтын хамгийн хүчтэй үзүүлэлтүүд нь үйл ажиллагаа бүрт бүтээгдэхүүнийг дагаж мөрддөг. Энэ нь модуль бүр юу хүлээн авч, юу хүргэж, дараагийн модулийн холболтыг хэн эзэмшдэгийг хэлдэг. Энэ нь процессын тохиролцсон хил хязгааргүй робот, дамжуулагч, мэдрэгчийн урт жагсаалтаас илүү ашигтай юм.
Кингл хэвлэгдсэнавтоматжуулалтын чадвардоод урсгалын шүргэх, шалгах, савлах зэрэг орно. Лонхны төслийн хувьд энэ чадварыг тодорхой хүрээнд хөрвүүлнэ. Автомат унтраах, хүзүү засах, гоожсон эсэхийг шалгах, савлах нь өөр өөр функцууд юм; хэнийг ч чимээгүйхэн өөр нэгний оршихуйгаас таамаглаж болохгүй.
| Үйл ажиллагаа | Шийдэх асуулт | Хүлээн авах шалгалт |
|---|---|---|
| Хооллох | Дамжуулах, холих, материалын түвшний хяналтыг хэн хангадаг вэ? | Зөвшөөрөгдсөн материал нь төлөвлөгдөөгүй нийлүүлэлтийн тасалдалгүйгээр бункерт хүрдэг. |
| Гаргах | Хэсэг нь хаана баригдаж, ямар чиг баримжаа нь нэгжээс гарах вэ? | Туршилтын зүйл дээр орхигдсон шилжүүлэг эсвэл хүлээн зөвшөөрөгдөөгүй тэмдэглэгээ байхгүй. |
| Гэрэл арилгах, тайрах | Ямар флэш болон дуусгах функцийг хассан бэ? | Шаардлагатай ирмэг, хүзүү, бариулын нүх нь хэсгийн тодорхойлолтод нийцдэг. |
| Хяналт шалгалт, татгалзах | Аль тестүүд нь шугаманд байдаг, бүтэлгүйтсэн хэсгүүдийг хэрхэн салгах вэ? | Зөвшөөрсөн сорилын дээжийг зөв тодорхойлж, чиглүүлсэн. |
| Зөөвөрлөх, савлах | Дараагийн буудалд ямар шилний нөхцөл, зохицуулалт хүрэх ёстой вэ? | Тохиролцсон хувь хэмжээгээр шилжүүлэх, хуримтлуулах, эцсийн тоолох ажлыг хийнэ. |
Give each boundary one named integration owner. Хэрэв машин нийлүүлэгч нь гаргаж авах, өөр ханган нийлүүлэгч гоожуур шалгагчийг хангадаг бол хэн нэгэн лонхны чиглэл, дамжуулах өндөр, хоорондын зай, гар барихыг хянах ёстой. Тохиромжтой харагдах модулиудыг худалдаж авах нь нэгдсэн үүр худалдаж авахтай адил биш юм.
Эдгээр дохио шаардлагатай үед "бэлэн", "хэсэг байгаа", "мөчлөг дууссан" болон эвдрэлийн нөхцлүүдийг хэрхэн төлөөлж байгааг хүлээн зөвшөөр. Аль хянагч зогсолтыг эхлүүлж, ямар нэгж эхлүүлсэн алдааг мэдээлдэг болохыг тодорхойлох. Архитектур нь төслийн онцлогтой боловч хариуцлага нь тодорхойгүй хэвээр үлдэж чадахгүй.
Хаягдал урсгалыг хүлээн зөвшөөрөгдсөн бүтээгдэхүүнээс тусад нь шалгана. Устгасан флэш цуглуулга болон тохиролцсон хэв маягийг шаарддаг. Дахин ашиглах нь материал, бүтээгдэхүүний шаардлагаас хамаарна; автомат бутлуурын холболт нь дахин нунтаглах хувь хэмжээг зөвшөөрөхгүй. Материалын жорыг хянаж байгаарай.
Лонхны нэвчилтийг шалгахын тулд туршилтын арга, бэхэлгээ, битүүмжлэх нөхцөл, тохиролцсон сорилын дээжийг тодорхойлно. Туршилтын станц нь ногоон үр дүнг харуулахаас илүү их зүйлийг хийх ёстой. Энэ нь эвдрэлийг найдвартай салгаж, татгалзсан хэсгүүдийг сайн бүтээгдэхүүн дамжуургын дамжуулагч руу мэдэгдэхгүйгээр тоолох шаардлагатай.
Хамрах хүрээний зураг нь засвар үйлчилгээ, хэв солих хандалтыг мөн харуулах ёстой. Kinggle-ийг ашиглахэрэгсэл болон үйлдвэрийн байршлын гарын авлагабүх туслах хэрэгслүүдтэй эрчим хүч, агаар, ус, орон зайг зохицуулах.
Дамжуулагч нь хэвлэх машинаас өмнө гаралтыг хязгаарлаж болно
Үлээж цутгах үйлдвэрлэлийн шугам нь зөвхөн холбогдсон үйл ажиллагаа нь тогтвортой байлгах боломжтой зүйлийг л хүргэдэг. Хамгийн хурдан модуль нь удаашруулсан шүргэгч, шалгагч эсвэл савлах станцыг тодорхойгүй хугацаагаар нөхөж чадахгүй. Буферууд нь богино хугацааны тасалдлаас сэргэх шугамын хугацааг өгдөг; тэдгээр нь хүчин чадлын үл нийцэх байдлыг арилгадаггүй.
Эхлээд тоног төхөөрөмжийн үнэ бүрийг ижил үндсэн дээр тавь. Энэ тоо нь хэвний үйл явдал, нийт эд анги, шалгагдсан эд анги эсвэл хүлээн зөвшөөрөгдсөн сав гэсэн үг үү? Энэ нь зөвхөн тасралтгүй гүйлтийг хамардаг уу, эсвэл нөхөх болон энгийн зогсоолуудыг багтаасан уу? Эдгээр тодорхойлолтууд тохирсны дараа л хувь хэмжээг харьцуулна уу.
Тодорхой таамагласан үйлдвэрлэлийн үндэслэл бүхий ажилласан жишээ
Хэвлэх, шүргэх дараа цагт 480 савыг гаргадаг санал болгож буй шугамыг авч үзье. Нэг байрлалтай гоожих шалгагч нь бүрэн ачаалал, туршилт, шийдвэр гаргах, буулгах дараалалд 8 секунд шаардагдана гэж бодъё. Түүний хамгийн тохиромжтой хүчин чадал нь цагт 3600 ÷ 8 = 450 чингэлэг юм. Эдгээр нь Kinggle машины хэмжсэн үр дүн биш төлөвлөлтийн таамаглал юм.
Оролтын хурд: 480/цаг · Шалгагчийн хамгийн тохиромжтой хүчин чадал: 450/цаг · Хуримтлал: 30/цаг
Тестерийн зогсолтгүй байсан ч ирж буй эд ангиуд хүчин чадлаасаа цагт 30 чингэлэгээр хэтэрдэг. Ашиглах боломжтой 15 байрлал бүхий буфер нь 15 ÷ 30 = 0.5 цаг буюу 30 минутын дотор бөглөнө. Мөрийг хоосон туузан дамжуулагчаар эхлүүлэх нь богино хэмжээний үзүүлбэрийг сэтгэл хангалуун харагдуулна. Тэнцвэргүй байдал байсаар байна.
Одоо шалгагчийн бүрэн зогсолтыг авч үзье. 480/цаг хурдтай орж ирэх үед хэсэг минутанд 8-д ирдэг. Ижил 15 чөлөөт байрлал нь буфер дүүрэхээс өмнө ердөө 15 ÷ 8 = 1.875 минут буюу ойролцоогоор 113 секундийг өгдөг. Хуримтлуулах хурд нь удаашрал ба бүрэн зогсолтын үед өөр өөр байдаг.
Эдгээр тооцоо нь тухайн байрлалыг үнэхээр ашиглах боломжтой тохиолдолд л хэрэг болно. Хамгаалагчийг шургаж, шүргэж, шаардлагатай чиг баримжаагаа хадгалж чадахгүй байгаа лонх нь буферийн хүчинтэй байрлалыг үүсгэдэггүй. Аюулгүй хуримтлалын хязгаарт хүрэхээс өмнө хяналтад тохирсон хариу өгөх шаардлагатай.
Геометр болон хурдыг шалгана уу
Татаж авах хэрэгсэл ба конвейер нь тухайн эд ангиудыг бодит суллах нөхцөлд нь авч явах ёстой. Давтагдах атгах байршлыг тодорхойлох. Хүзүү, их бие эсвэл гялбаа нь энэ байрлалыг хангаж байгаа эсэх, мөн шүргэх нь дараагийн шилжүүлгийн өмнө үүнийг арилгах эсэхийг шалгана уу. Эхний хүлээн авах үед боломжтой функц хоёр дахь үед байхгүй байж магадгүй.
Машины хурдыг нэмэгдүүлэхийн өмнө бид энэ дата гинжийг шийдэх болно. Тохиромжтой хурдаар дамжуулж, урьдчилан таамаглахуйц сэргээгдэх шугам нь гар аргаар дахин байршуулах шаардлагатай шугамаас илүү сайн үйлдвэрлэлийн хөрөнгө юм. Сонгосон шийдэл нь шинэчилсэн багаж хэрэгсэл, өөр дамжуулалтын дараалал эсвэл нэмэлт урсгалын хүчин чадал байж болно - илүү хурдан хэвлэх цикл биш.
Эцэст нь зөвшөөрөгдсөн хяналтын цэгийн дараа хүлээн авсан савыг тоолно. Оношлохын тулд дээд талын нийт тооллогыг хадгалах боловч тэдгээрийг тээвэрлэлтийн гаралтын тоо болгон ашиглаж болохгүй. Кинглийнхүйлдвэрийн хүлээн авах гарын авлагаБүтээгдэхүүний таних тэмдэг, тоолох хил хязгаар, ажиглалтын хугацаа яагаад нэг бүртгэлд багтдаг болохыг тайлбарлав.
Бүтээгдэхүүнийг сэргээх, өөрчлөх боломжтой шугамыг батлах
Гөлгөр автомат ажиллагаа нь зөвхөн нэг үйлдлийн төлөвийг нотолж байна. Мөн үйлдвэрлэлд нөхөн олговор, бүтэлгүйтсэн шилжүүлэг, татгалзсан эд анги, хаагдсан конвейер, бүтээгдэхүүний өөрчлөлт орно. Эдгээр үйл явдлууд нь хүлээн авах төлөвлөгөөнд зохих байр суурийг эзэлдэг, учир нь хариу үйлдэл нь эс хяналттай үйлдвэрлэл рүү буцаж ирэх эсэхийг тодорхойлдог.
Үйлдвэрийн талаас бид өнгөлсөн жагсаалаас урьтаж гэмтлийг арилгах болно. Хэрэв лонх саваа алдвал дараагийн асуулт бол хэн нэгэн үүнийг хэр хурдан буцааж өгөх вэ гэдэг биш юм. Асуултууд нь алдагдлыг юу илрүүлсэн, ямар хөдөлгөөн зогссон, эс дахин эхлүүлэхийн өмнө мэдэгдэж буй төлөвийг хэрхэн баталгаажуулдаг вэ гэсэн асуултууд юм. Гараа давтан засах нь ердийн автомат ажиллагаа биш харин судлах шинж тэмдэг юм.
Нимгэн ханатай лонх суллагдсаны дараа үзүүртэй байх үед бид хэд хэдэн процессын тохиргоог өөрчлөхийн өмнө бариул болон тулгуурын байдлыг шалгана. Шилжүүлэх үед эд ангиудын хатуу байдал, бэхэлгээний холбоо барих цэгүүд болон хөдөлгөөний дарааллыг шалгана уу. Дараа нь нэг хяналттай залруулга хийж, хэсгийг дахин шалгана уу. Илүү их атгах даралт нь эхнийхийг засахын оронд өөр согог үүсгэж болно.
Нэвчилт алдагдах үед ижил сахилга бат хамаарна. Нөлөөлөлд өртсөн дээжийг хадгалж, байрлал, цагийг тогтооно. Туршилтын битүүмжлэл, бэхэлгээний байдлыг хэвлэсэн хүзүүний хажуугаар шалгаж, хавчих. Шинжилгээний холболт гоожиж, сав гоожиж байгаа нь өөр өөр залруулга шаарддаг. Эдгээр шалтгааныг салгахгүйгээр хэвний жорыг өөрчлөх нь цаг хугацаа алдаж, алдааг нуух болно.
Алдаа гарахаас өмнө нөхөн сэргээх үйл явцыг тодорхойлох
- Эхлэх алдаа, нөлөөлөлд өртсөн модуль болон бүтээгдэхүүний байрлалыг тэмдэглэ.
- Хяналтын болон аюулгүй байдлын батлагдсан загвараар тогтоосон төлөвт үүрийг авчрах.
- Зөвшөөрөгдсөн тусгаарлах, нэвтрэх журмын дагуу эрх бүхий ажилтнуудад алдааг засуул.
- Дахин эхлүүлэхийн өмнө шилжүүлэх, шалгах, татгалзах байрлал дахь хэсгүүдийг нэгтгэх.
- Зөвшөөрөгдсөн сэргээх дарааллаар үргэлжлүүлж, шаардлагатай бүтээгдэхүүний шалгалтыг шалгана уу.
Эдгээр нь төлөвлөлтийн алхмууд бөгөөд хамгаалалттай төхөөрөмж рүү нэвтрэх, түгжээг тойрч гарах зөвшөөрөл биш юм. Нэгдсэн үүр нь модулийн харилцан үйлчлэл, урьдчилан таамаглах боломжтой хөндлөнгийн оролцоог хамарсан эрсдлийн үнэлгээ хийх шаардлагатай.ISO 12100:2010машин механизмын эрсдэлийг үнэлэх, эрсдэлийг бууруулах ерөнхий зарчмуудыг тодорхойлсон; Төсөл нь мөн машинд хамаарах болон очих газарт тавигдах шаардлагыг тодорхойлох ёстой.
Хадгалсан жор нь бүрэн солигдох албагүй
Сонгогч, зүсэгч, шалгагчийг гараар тохируулсан хэвээр байх үед жор нь температур, хэвний хөдөлгөөнийг санаж байж болно. Аль байрлалыг хадгалах, аль нь моторжуулсан, аль нь биет багаж хэрэгслийг өөрчлөх шаардлагатайг асуу. Techne-ийнпроцессын автоматжуулалтын баримт бичигСонгогч, унтраах болон гоожиж шалгагчийн байрлалд зориулсан форматтай холбоотой тохиргооны салбарын жишээг өгдөг. Энэ нь тодорхойлох хамрах хүрээг харуулж байна; Энэ нь бүх машин дээр эдгээр функцийг тогтоодоггүй.
Зөвшөөрөгдсөн аргын дагуу нэг форматын эцсийн хүлээн зөвшөөрөгдсөн хэсгээс дараагийн форматын эхний хүлээн зөвшөөрсөн хэсэг рүү шилжих хугацааг тодорхойл. Багажны ажил, тохируулга, материалын шилжилт, чанарын хувилбарыг тусад нь тэмдэглэ. Энэ нь жорыг хурдан санах нь юуг хэмнэж, механик болон процессын ажил хэвээр үлдэж байгааг харуулж байна.
Автоматжуулалтын шошго биш, хүлээн зөвшөөрөгдсөн саванд ногдох зардлыг харьцуул
Хагас автомат ба бүрэн автомат үлээгч машиныг харьцуулах нь ижил бүтээгдэхүүн, үйлдвэрлэлийн хуваарьтай байх ёстой. Үгүй бол хямд үнийн санал нь бусад үнийн саналд багтсан тээвэрлэлт, туршилт, баглаа боодол зэргийг хасч болно. Тоног төхөөрөмжийн нийлбэрийг харьцуулахын өмнө нийлүүлэлтийн ижил хил хязгаарыг харьцуул.
Автоматжуулалт нь тодорхой давтагдах хязгаарлалтыг арилгахад хамгийн найдвартай байдаг. Энэ нь гар аргаар флэш арилгах, тогтмол бус дамжуулалт, шалгалтын хүнд хэцүү дамжуулалт эсвэл хурдыг гүйцэхгүй савлах ажиллагаа байж болно. Хязгаарлагдлыг тодорхойлохгүйгээр нэмэлт автоматжуулалт худалдаж авснаар хүлээн зөвшөөрөгдсөн гарцыг сайжруулахгүйгээр засвар үйлчилгээ, өөрчлөлтийн ажлыг нэмж болно.
Зардлын хил хязгаарыг гаралтын хилтэй адил өргөн байлга
Хүлээн зөвшөөрөгдсөн чингэлэгт ногдох зардал = тохиролцсон үйлдвэрлэлийн хил доторх нийт зардал ÷ тухайн хил дотор нийлүүлсэн хүлээн зөвшөөрөгдсөн чингэлэг
Тоолуур нь харьцуулалттай холбоотой зардлыг багтаасан байх ёстой: материал, хөдөлмөр, нийтийн хэрэгсэл, багаж хэрэгсэл, засвар үйлчилгээ, сонгосон хөрөнгө эсвэл нэмэлт зардал. Хоёр сонголтын хувьд нягтлан бодох бүртгэлийн ижил аргыг ашиглана уу. Доорх робот нь үнэ төлбөргүй байдаг, учир нь түүний өртөг нь хэвний машины үнийн саналаас гадуур байдаг.
Хүний давтагддаг ажлуудыг жагсаа. Хэн нэгэн материалаа нөхөж, хаягдал зөөх, дээж авах, хайрцаг солих, багаж хэрэгслийг засварлах, дохиололд хариу өгөх боломжтой хэвээр байна. Зөвхөн автомат дараалал ажиллаж байх үед бус ердийн ээлжийн ажлын ачааллыг тооцоол. Оператор нэгээс олон үүрэнд саатсан шалгалт, сэргээхгүйгээр аюулгүйгээр үйлчлэх эсэхийг шийднэ үү.
Ажиглалтын хугацаанд цахилгаан эрчим хүчийг кВт.ц, тухайн үеийн хүлээн зөвшөөрөгдсөн савыг ашиглана. кВт-ын хүч нь өөр хэмжигдэхүүн юм. Бүрэн шугамыг харьцуулахдаа, ялангуяа компрессор, хөргөгч эсвэл нунтаглагч саналын хооронд солигдсон тохиолдолд тохиролцсон туслах хэрэгслүүдийг оруулаарай. Theашиглалтын шаардлагын гарын авлагаХолбогдсон эрчим хүч болон үйл ажиллагааны эрэлт хэрэгцээ нь яагаад тусдаа байх ёстойг тайлбарладаг.
Форматыг байнга өөрчлөхийн тулд SKU тус бүрт шаардлагатай бэхэлгээ, сэлбэг хэрэгслийг шалгана уу. Бага анхны үүрний үнийг хэцүү өөрчлөлт эсвэл нэмэлт форматын хэсгүүдээр нөхөж болно. Үүний эсрэгээр, практик гараар дуусгах зам бүхий бага эзэлхүүнтэй бүтээгдэхүүний хувьд нарийн дамжуулах систем шаардлагагүй байж болно.
Бид саналуудыг арилгасан үйлдвэрлэлийн хязгаарлалт, баталгаажуулж болох хүлээн зөвшөөрөгдсөн гарц болон үлдээсэн давтагдах ажлаар нь эрэмбэлэхийг зөвлөж байна. Эдгээр ашиг тус нь үйлдвэрийн бодит хуваарьтай тохирч байвал илүү автоматжуулсан эс байр сууриа эзэлнэ. "Нисгэгчгүй" гэдэг нь санхүүгийн хангалттай үндэслэл биш юм.
Бүх нийтийн нөхөн төлбөр нэхэмжлэхээс илүү эмзэг байдлын тохиолдлыг асуу. Хүлээгдэж буй эрэлт, ашиглалтын бууралт, худалдан авагчийн өөрийн зардлаар илүү олон давтамжтай өөрчлөлтүүдийг харьцуул. Энэ нь борлуулалтын хэмжээ эсвэл бүтээгдэхүүний холимог өөрчлөгдсөн ч хөрөнгө оруулалтын шийдвэрийг ашигтай болгодог.
Захиалга өгөхөөс өмнө тохиргоог батална уу
Сонгосон концепцийг худалдан авах захиалга хийхээс өмнө тохиролцсон тоног төхөөрөмжийн жагсаалт, үүрний зохион байгуулалт, хүлээн авах протокол болгон хувирга. Хамгийн үнэтэй хоёрдмол утга нь ихэвчлэн алга болсон мэдрэгч биш юм. Нам бүр өөр хэн нэгнийх гэж бодсон нь хил хязгаар юм.
Авсаархан лонхны төслийн хувьд2 л нэг станцтай платформтодорхой эхлэлийн цэгийг санал болгож байна. Түүний хэвлэгдсэн хэвний дугтуй болон жижиг лонхтой олон гаралтын сонголтууд нь анхны тохируулгыг шалгах боломжийг олгодог. Бодит зураг, давирхай, толгойн зохион байгуулалт, доод урсгалын хамрах хүрээ нь санал болгож буй барилга байгууламжийг тодорхойлно. Энэ тохиргоог зөвхөн эзлэхүүнээс сонгож болохгүй.
Худалдан авалтын асуултанд хариулах туршилтыг хийнэ үү
Туршилтанд тохиролцсон бүтээгдэхүүний тодорхойлолтыг ашиглах ёстой бөгөөд иш татсан гарцыг дэмжих үйлдлүүдийг багтаасан байх ёстой. Хэрэв битүүмжлэлийг шалгах эсвэл тайрах нь хүргэх хил хязгаарын нэг хэсэг бол холбоогүй бие даасан мөчлөгийг харуулахын оронд үүнийг үүрээр харуул. Олон байрлал нь сул гарц эсвэл хөндийг нууж болзошгүй тохиолдолд дээжийг хадгална уу.
Хүлээн авах бүртгэл нь нэхэмжлэл бүрийг арга, хязгаарлалт, ажиглагдсан үр дүнтэй холбох ёстой. Үндсэн нөхцөлгүйгээр "давсан" гэх мэт үг нь худалдан авагчийн үйлдвэрийг ашиглалтад оруулахад чиглүүлж чадахгүй. TheKinggle FAT гарын авлагаЭнэ нь нотлох баримтын бүрэн хүрээг бүрдүүлдэг.
- Баримт бичгийг бий болгох:машин, багаж хэрэгсэл, хяналтын хувилбар болон багтсан модулиуд.
- Туршилтын нөхцөл:бүтээгдэхүүн, давирхай, идэвхтэй байрлал, ашиглалтын нөхцөл.
- Чанар:чухал хэмжилт, функциональ туршилт, татгалзах шалтгаанууд.
- Шугамын гүйцэтгэл:хүлээн зөвшөөрөгдсөн тоолол, ажиглалтын хугацаа, зогсолт, хөндлөнгийн оролцоо.
- Сэргээх:тохиролцсон эвдрэлийн хувилбарууд болон харуулсан дахин эхлүүлэх дараалал.
- Хүлээн авах:зураг, гарын авлага, багаж хэрэгслийн мэдээлэл, нөөц болон нээлттэй зүйлс.
Үйлдвэрийн үйлчилгээ эсвэл гуравдагч талын тоног төхөөрөмжийг тээвэрлэхээс өмнө хуулбарлах боломжгүй тохиолдолд үйлдвэрийн хүлээн авалтыг талбайн хүлээн авалтаас тусад нь хийнэ. Үлдсэн чекүүдийг урьдчилан тодорхойлж, хариуцлага тооц. Үйлдвэрийн туршилт нь түүнд ороогүй нөхцөл байдлыг баталгаажуулахыг чимээгүйхэн шаардах ёсгүй.
Сургалт нь ердийн үйл ажиллагааг хамарсан байх ёстой бөгөөд ажлын автоматжуулалт нь ард үлддэг. Операторууд бүтэлгүйтсэн шилжүүлгийг хүлээн зөвшөөрч, эхлүүлсэн дохиололыг тайлбарлаж, батлагдсан сэргээх аргыг дагаж мөрдөх шаардлагатай. Засвар үйлчилгээ нь эсийг дэмжихэд шаардагдах зураг, элэгдлийн хэсгийн мэдээлэл, хандалт шаарддаг.
Kinggle-тэй автомат шахмал үлээх хэвний тохиргооны талаар ярилц.Савны зураг, давирхайн зэрэг, бэлэн жин, шаардлагатай туршилт, үйлдвэрлэлийн хуваарь, төлөвлөсөн урсгалын үйл ажиллагааг илгээнэ үү.төслийн лавлагааны хуудас.
Холбоо барих:sales@kinggle.com · +86-574-87103665. Тодорхойлсон бүтээгдэхүүн болон шугамын хил хязгаар нь зөвхөн машины үнийн хүсэлтээс илүү тохиргооны хяналтыг илүү ашигтай болгодог.
Байнга асуудаг асуултууд
Автомат үлээгч машин нь иж бүрэн үйлдвэрлэлийн шугамтай адилхан уу?
Үгүй. Бүтээгдэхүүнийг зайлуулах, зүсэх, шалгах эсвэл савлах нь тусдаа байх үед автомат машин нь хэвний хөдөлгөөнийг удирдаж болно. Бүрэн үйлдвэрлэлийн шугам нь эдгээр үйл ажиллагааны хоорондын дамжуулалт, хяналт, чанарын хил хязгаарыг тодорхойлдог. Оруулсан модуль, гарын авлагын даалгавар, хасагдсан үйлчилгээ бүрийг тодорхойлсон тоног төхөөрөмжийн жагсаалт, зохион байгуулалтыг асуу. Худалдан авалтын тодорхойлолт нь автомат гэдэг үг биш харин юу ирэхийг тодорхойлдог.
Бүрэн автомат үлээгч машинд оператор хэрэгтэй хэвээр байна уу?
Тиймээ. Материалыг нөхөх, чанарын дээж авах, багаж хэрэгслийг өөрчлөх, засвар үйлчилгээ хийх, гэмтлийг арилгах зэрэгт тодорхой үүрэг хариуцлага шаардагддаг. Автоматжуулалт нь үйлдвэрлэлийн ажил бүрийг арилгахгүйгээр дахин давтагдах ажиллагааг арилгах боломжтой. Сав баглаа боодол, хаягдал боловсруулах зэрэг бүхэл бүтэн ээлжийн ажилчдыг төлөвлөх, үйлчилгээний бодит төлөвлөлт. Туслах ажилтнууд камерын гадна талд үлдсэн богино үзүүлбэрээс хөдөлмөрийн тооцоог гаргаж болохгүй.
Автоматаар анивчих, лонх алдагдуулах туршилт, сав баглаа боодол нь стандартад багтсан уу?
Do not assume they are. Үнийн саналд үйл ажиллагаа бүр, нийлүүлсэн тоног төхөөрөмж, тухайн бүтээгдэхүүнд зориулсан багаж хэрэгсэл, туршилтын арга, татгалзах замыг тодорхойлсон байх ёстой. Татаж авах төхөөрөмж нь гоожиж шалгагч биш, автомат дамжуулагч нь автомат савлах систем биш юм. Иш татсан модуль бүрийн хувьд энэ нь ямар дуусаагүй нөхцөлийг хүлээн авч, ямар хүлээн зөвшөөрөгдсөн нөхцөлийг хүргэж байгааг асуу.
Одоо байгаа шахмал үлээгч машиныг автоматжуулж болох уу?
Боломжтой, гэхдээ техник эдийн засгийн үндэслэл нь одоо байгаа хяналтын систем, хамгаалалт, бэлэн зай, хэвний нээлт, бүтээгдэхүүн гаргах, шилжүүлэх зохицуулалтаас хамаарна. Энэ хэсэг нь мөн санал болгож буй атгах, шүргэх, шалгах хэрэгсэлд тохирсон байх ёстой. Робот эсвэл туузан дамжуулагчийг тусад нь худалдаж авахаасаа өмнө бүхэл бүтэн үүрийг шалгана уу. Сэргээн засварлах нь тодорхой интеграцийн хариуцлага, шинэчлэгдсэн эрсдлийн үнэлгээ, тохиролцсон үйлдвэрлэлийн туршилтыг багтаасан байх ёстой.
Худалдан авагчид автомат шугамын гаралтыг хэрхэн шалгах ёстой вэ?
Хүлээн зөвшөөрөгдсөн савыг тогтоосон ажиглалтын хугацаанд тохиролцсон эцсийн цэг дээр тоолно. Давирхай, бүтээгдэхүүн, хөгц, идэвхтэй байрлал, хэрэгсэл, түүний доторх урсгалын үйл ажиллагааг тодорхойлох. Татгалзах, зогсоох, гарын авлагын хөндлөнгийн оролцоог бүртгэлд хадгал. Хэвлэх нийт гаралтыг хүлээн зөвшөөрөгдсөн шугамын гаралтаас тусад нь мэдээлнэ. Каталогийн хуурай мөчлөгийн утга нь энэхүү үйлдвэрлэлийн туршилтыг орлохгүй.