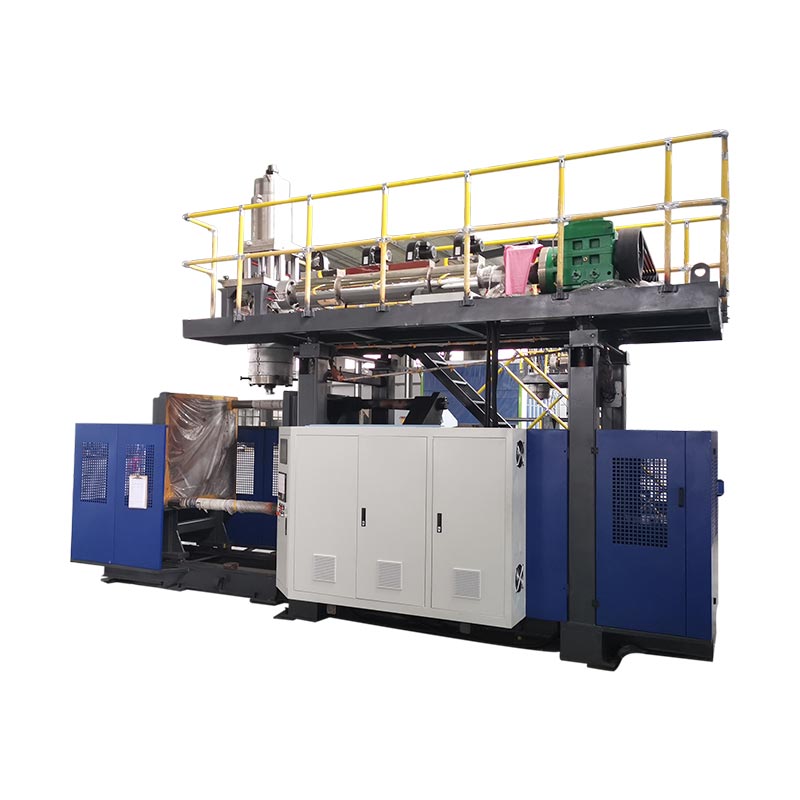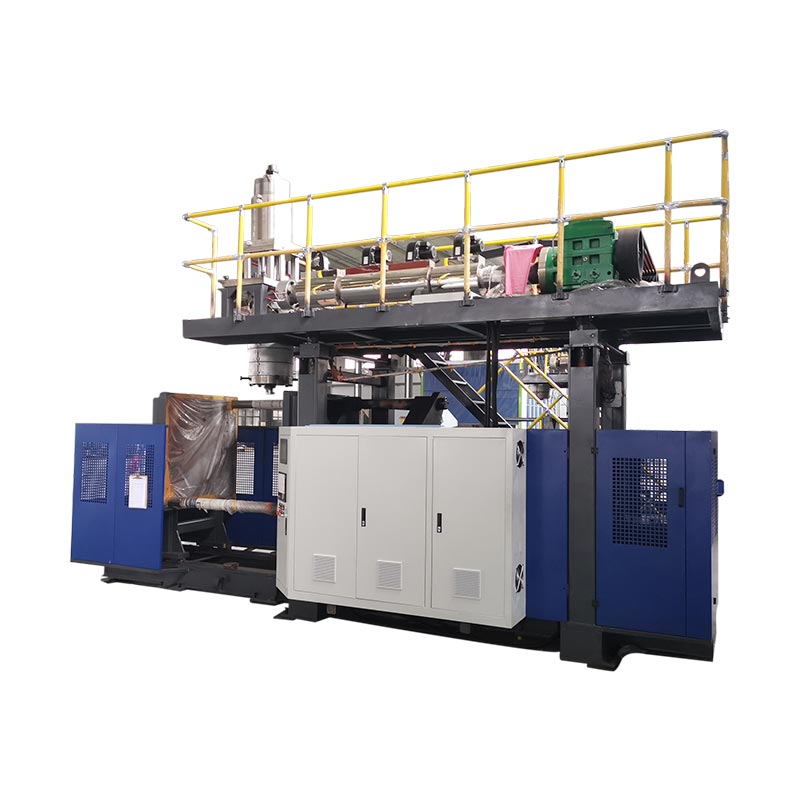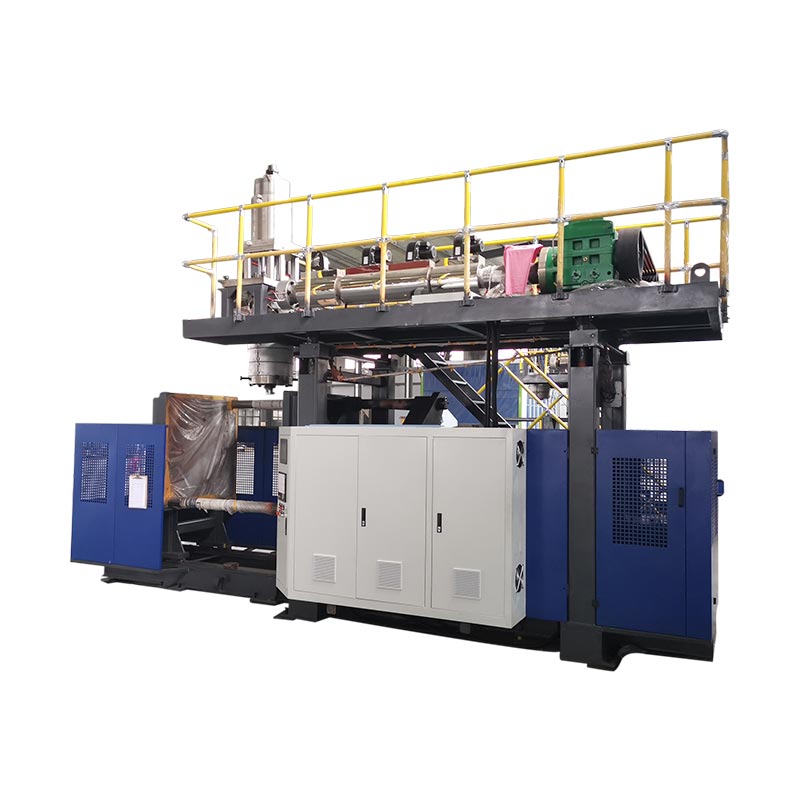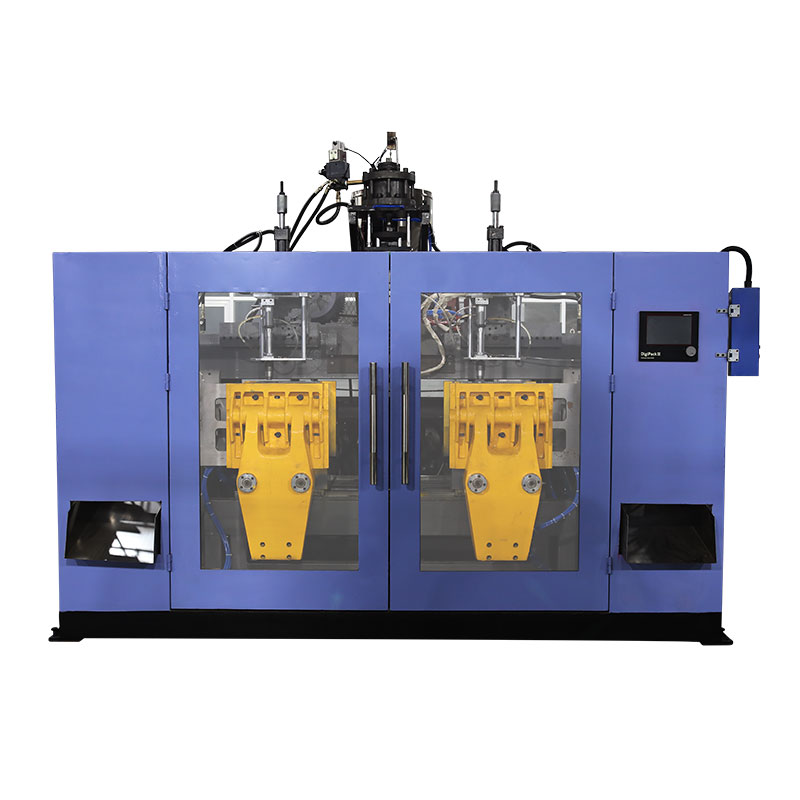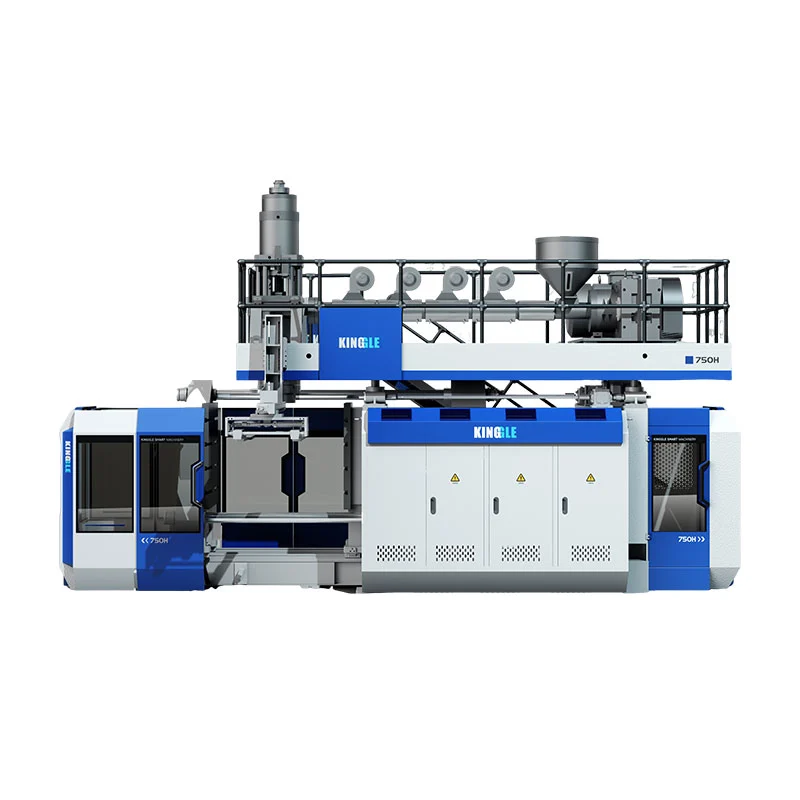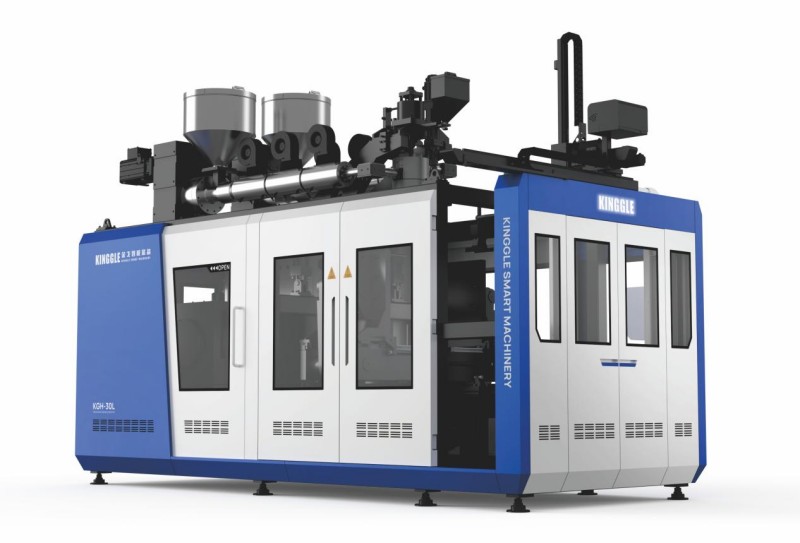
Багийнхан одоогийн мөчлөгийн зарцуулалтыг хэмжиж, хүлээн авсан хэсэг нь техникийн шаардлагад нийцэж байгаа эсэхийг баталгаажуулсны дараа л үлээж хэвлэх мөчлөгийн хугацааг багасгах хэрэгтэй.Хөргөх нь ихэвчлэн хамгийн том блокыг эзэлдэг боловч паризон хүргэлт, хавчаарын хөдөлгөөн, үлээлгэх, яндангаар гаргах, гадагшлуулах болон урсгалын дагуу хүлээх зэрэг нь хурдыг тохируулдаг. Тогтвортой суурь үзүүлэлтийг бий болгож, нэг нотлогдсон хязгаарлалтыг нэрлэж, зөвхөн түүнийг хянадаг хувьсагчийг өөрчил, дараа нь богино мөчлөгийг хадгалахын өмнө хүлээн зөвшөөрөгдсөн гаралт, хананы тархалт, хэмжээс, хөөлтийн дараах хэлбэр, шаардлагатай функциональ туршилтууд болон согогуудыг бүтээгдэхүүн, давирхай, хөгц, хэрэглээний нөхцөл, эцсийн жорын өөрчлөлттэй харьцуулж, өөр нэг ээлжээр үр дүнг давтах боломжтой.

Үйлдвэрлэлийн багуудын ашигладаг нэр томъёо:үлээж хэвлэх мөчлөгийн цаг оновчлол, шахмал үлээж хэвлэх мөчлөгийн хугацаа, лонх үлээгч машин мөчлөгийн хугацаа, үлээлгэх машин гаралт, мөчлөгийг бууруулах, хөргөх цаг оновчлол болон үлээж хэв үйлдвэрлэлийн үр ашиг. Эдгээр нэр томьёо нь бизнесийн нэг зорилгыг илэрхийлдэг боловч техникийн ажил нь зорилтот хувиар бус хэмжсэн үйл явцаас эхэлдэг.
Циклийг хязгаарлаж болох зургаан газар
| Циклийн блок | Машин дээр хэмжилт хийх | Товчлохын өмнөх нотолгоо | Хожим гарч болзошгүй алдаа |
|---|---|---|---|
| Парисон эсвэл буудсан | Дахин давтагдах эхлэл/төгсгөлийн дохио, парисон урт, шидэлт эсвэл аккумляторын байрлал | Тогтвортой хүргэлт, хэв хаахтай зөв харьцаа | Саг, богино парисон, сүлжмэл, жин эсвэл профиль шилжилт |
| Хаах, түгжих | Тушаал, байрлалын санал хүсэлт, дуусгах төлөв | Тодорхой хөдөлгөөн, бүрэн хаагдсан, батлагдсан машины нөхцөл | Гялалзах, хавчих гэмтэл, бүрэн бус хаагдах эсвэл мөргөлдөх |
| Цохилт ба утаа | Үйл явдлын үеэр цаг хугацаа, машины оролтын агаарын нөхцөл, даралтын төлөв байдал | Бүрэн инфляци, дэлгэрэнгүй, агааржуулалт, аюулгүй суллах | Бүрэн бус хэсэг, үлээлгэх, наалдсан эсвэл эрт нээх |
| Хөргөх | Хэлхээ, хэвний температурын хэв маяг, хөөх үеийн хэсгийн төлөв байдлаар нийлүүлэлт ба буцах нөхцөл | Тогтвортой хэмжээс, хана, хүзүү, суурь ба хөөсний дараах хэлбэр | Warpage, зууван хүзүү, агшилт, рокер ёроол эсвэл халуун шүргэх |
| Гаргах ба доод урсгал | Робот, туузан дамжуулагч, шүргэгч, шалгагчийн дараалал | Хэсэг нь интерфэйс бүрийг үйлдвэрлэлийн хурдаар цэвэрлэдэг | Мөргөлдөөн, гацах, засах гэмтэл эсвэл шалгагчийн хоцрогдол |
01 / СуурьШугам ажиллаж байгаа мөчлөгөөс эхэл
Циклийн хугацааны төсөлд нэг давтагдах хэмжилтийн цэг хэрэгтэй. Тасралтгүй шахалтын шугам дээр энэ цэг нь парисон зүсэлттэй холбоотой дохио эсвэл дараагийн давтагдсан машины дарааллын эхлэл байж болно. Аккумляторын машин дээр буудлагын бэлтгэл, аккумляторын байрлал, түлхэх болон хэвлэх дарааллаар дамжуулан үйлдвэрлэлийг илүү сайн ойлгож болно. Бүрэн бүрдүүлэх үйл явдал бүрт нэг удаа гарч ирэх дохиог сонгоод баримтжуулна. Нэг машинаас авсан HMI-ийн зорилтыг нөгөө машинаас гараар хэмжсэн ажиглалттай харьцуулж болохгүй.
The Kinggle-н зохион байгуулагчMoog DigiPack III гарын авлагаялгааг тодорхой тодорхойлсон. Тасралтгүй шахалтын хувьд хянагч нь парисон профайлыг мөчлөгийн цагтай холбож, дараалсан эхлэх дохионы хоорондох интервалыг хэмжиж болно. For an accumulator machine, the parison profile is related to accumulator position while material is pushed out. This difference matters because the same timing edit can shift the wall profile on one machine while having a different effect on the other.
Хэвийн өөрчлөлтийг харахын тулд дор хаяж хангалттай дараалсан үйл явдлуудыг тэмдэглэ. Үйлдвэр нь дээж авах хугацааг сонгох ёстой, гэхдээ энэ нь бодит үйл ажиллагааны хэв маягийг хамрах ёстой: давхар станцын шугам дээрх хоёр станц, холбогдох бүх гаралтын нүх эсвэл хөндий, ердийн эд ангиудыг зайлуулах, суллах ажиллагааг зохицуулдаг доод урсгалын тоног төхөөрөмж. Сэрүүлэг, богино зогсолт, гарын авлагын интервенцийг тусад нь тэмдэглэ. Ангилагдаагүй зогсолтыг багтаасан дундаж нь мөчлөгийг нуудаг бол хамгийн сайн ганц үйл явдал нь давтагдах чадварыг нуудаг.
Хүлээн зөвшөөрөгдсөн хэсгийг цагийн тэмдэглэлийн хажууд байлга. Бүтээгдэхүүн, хэвний өөрчлөлт, давирхайн ангилал, хэсэг, өнгө эсвэл дахин нунтаглах дүрэм, жорын өөрчлөлт, бодит температурын төлөв, машины оролтын агаар ба хөргөх усны байдал, хэсгийн жин, хананы чухал байршил, хэмжээс, шаардлагатай функциональ туршилтыг авна уу. Энэ бичлэг нь суурь үзүүлэлт юм. Хэрэв богино туршилт амжилтгүй болвол баг нь санах ойгоос дахин бүтээхийн оронд мэдэгдэж буй процесс руу буцаж болно.
02 / ОношлогооДараагийн мөчлөгийг хязгаарлаж буй үйл явдлыг мөрдөөрэй
Ихэнх HMI нь цагийн тохиргоог засварлахад хялбар болгодог. Энэхүү ая тухтай байдал нь багийг юу хянадаг болохыг олж мэдэхээсээ өмнө хамгийн том харагдах тоог багасгахад хүргэдэг. Циклийг физик блок болгон хувааж, тэдгээрийн хил хязгаарыг ажиглаарай: паризон эсвэл буудлага бэлтгэх, хөгц шилжүүлэх, хаах ба түгжих, үлээх зүү хөдөлгөөн, инфляци, хөргөх, яндан гаргах, нээх, гадагшлуулах болон доод урсгалын зохицуулалт. Зарим блокууд цуваа хэлбэрээр үүсдэг. Бусад нь давхцдаг. Нийт мөчлөгийг дараагийн үүсгэх үйл явдал эхлэхээс өмнө дуусах ёстой замаар тогтоодог.
Энгийн цагийн хэлхээс нь тохиргооны жагсаалтаас илүү ашигтай байдаг. Блок бүрийн эхлэл, дуусах дохиог тэмдэглэж, командыг бодит санал хүсэлттэй харьцуул. Хэрэв хөргөлт дууссан ч машин роботын тодорхой дохиог хүлээж байгаа бол хөргөх хугацааг багасгах нь циклийг өөрчлөхгүйгээр илүү халуун хэсгийг үүсгэж болзошгүй. Мөөгөнцөр буцаж ирэхэд дараагийн парисон бэлэн биш байвал илүү хурдан нээгдэх нь гарцыг нэмэгдүүлэх боломжгүй юм. Хэрэв шүршигч хэсгүүдийг шинэ хурдаар цэвэрлэж чадахгүй бол хязгаарлалт нь урсгалын дагуу шилжсэн.
КинглийнхHMI тохиргоо болон дохиоллын гарын авлагаЭнэ шалтгааны улмаас тогтоосон утгыг бодит утгаас тусгаарлана. Команд нь хянагч юу хүссэнийг харуулдаг. Мэдрэгчийн төлөв байдал, байрлалын санал хүсэлт, физик ажиглалт нь тухайн үйлдэл болсон эсэхийг харуулдаг. Машины дохиоллын түүх нь дарааллыг тасалдуулсан анхны түгжигч эсвэл зөвшөөрлийг илрүүлж болно. Дахин тохируулах нь хамгийн сайн санааг арилгах болно.
Жорыг засварлахын өмнө саатал бүрийг ангил. Хэсгийг бүрдүүлж, тогтворжуулахын тулд бүтээмжтэй хугацаа шаардлагатай. Нөхцөлт хугацаа нь хөдөлгөөнийг хамгаалдаг эсвэл баталгаажуулсан төлөвийг хүлээдэг. Хожуу робот, тогтворгүй хэрэгсэл, хаагдсан хөргөлтийн хэлхээ, тогтворгүй паризон, гарын авлагын баталгаажуулалт эсвэл доод урсгалын түгжрэл зэргээс зайлсхийх боломжгүй хүлээлт үүсдэг. Засвар үйлчилгээний алдагдал нь элэгдэл, гоожих, тосолгооны материал муу, мэдрэгч гэмтсэн эсвэл тэгшлэх асуудал зэргээс үүсдэг. Анги бүр өөр эзэнтэй, өөр өөр засвартай.
03 / Дулаан зайлуулахХөргөх хугацааг багасгахын өмнө хөргөлтийн гүйцэтгэлийг шалгана уу
LyondellBasell-ийнПолиолефинээр үлээлгэх гарын авлагаПолиолефинээр үлээлгэх олон хэрэглээнд хөргөлт нь хэвний мөчлөгийн ихэнх хэсгийг эзэлдэг гэж мэдэгджээ. Энэхүү гарын авлага нь хайлалтын температур, хэвний температур, усны урсгал, турбулент зэрэг дулаан дамжуулах нөхцлүүдтэй богино мөчлөгүүдийг холбосон боловч хүссэн хэсгийн чанарыг шаарддаг. Энэ бол Kinggle-ийн бүх нийтийн утгуудын багц биш харин оношлогоонд хэрэгтэй чиглэл юм.
Хөргөлтийн эх үүсвэрээс эхэлж, бодит хэлхээг дагана уу. Хөргөлтийн шингэний нийлүүлэлт болон буцах нөхцөлийг тогтвортой үйлдвэрлэлд бүртгэхээс гадна хөргөгчийн дэлгэц дээр ч биш. Мөөгөнцөр нь заасан урсгалыг хүлээн авч байгаа эсэх, зэрэгцээ хэлхээнүүд тэнцвэртэй эсэхийг шалгана уу. Дулаан хэлхээ, хязгаарлагдмал хоолой, бохирдсон суваг, буруу холболт, агаарын халаас, битүүмжлэл гоожиж, дулааны ачааллыг өөр машинтай хуваалцсан эсэхийг шалгаарай. Theүлээгч хэвний машин хэрэглээний гарын авлагаҮйлдвэрийн хангамж ба машины оролтын нөхцөлийг яагаад ялгах ёстойг тайлбарлав.
Мөөгөнцөр болон гадагшлуулсан хэсгийг зураг дээр буулгана. Нэг гадаргуугийн заалт нь хүзүүний оруулга, хавчих хэсэг, зузаан бариул, гүн суурь, салангид хэлхээ бүхий хэвийг илэрхийлж чадахгүй. Үйлдвэрийн зөвшөөрөгдсөн хэмжилтийн аргыг хэрэглэж, давтагдах байршлыг харьцуулна. Хэзээ хэв гажилт гарч ирэхийг ажиглаарай: хэвний дотор, буулгах үед, зүсэх үед, хөргөх конвейер дээр эсвэл хэсэг нь өрөөний нөхцөлд хүрсний дараа. Нэг минутын турш хүлээн зөвшөөрөгдсөн халуун хэсэг нь дараа нь зууван хүзүү, рокер ёроол, агшилт эсвэл хэмжээст шилжилтийг харуулж болно.
Формоса хуванцарПолиэтилен шахмалаар үлээлгэх үйл явцын гарын авлагаХэсэг хэт халуун байх үед богино мөчлөг, өндөр хөгц температур, хөргөлтийн сувгийн бөглөрөл зэрэг байж болох шалтгаануудыг жагсаав. Мөн хөгцний хөргөлт хангалтгүй байгаа нь гажигтай холбож, усны урсгал, хэвний температур, сувгийн төлөв байдлыг шалгахыг зөвлөж байна. Эдгээр харилцаа нь хөргөлтийн судалгааг дэмждэг боловч давирхайн зэрэг, хөгц болон бүтээгдэхүүний техникийн үзүүлэлтүүд нь зөвшөөрөгдөх үйл ажиллагааны цонхыг шийддэг.
Хөргөлтийн температурыг зуршил болгон бууруулж болохгүй. Конденсаци нь гадаргуугийн температур, орчны температур, чийгшил хоорондын хамаарлаас хамаарна. Мөөгөнцөр дээр эсвэл эргэн тойронд ус нь тухайн хэсэгт нөлөөлж, тоног төхөөрөмж эсвэл ажлын байранд асуудал үүсгэдэг. Конденсаци нь ашиглалтын хилийн ойролцоо байх үед өрөөний нөхцөл байдлыг тэмдэглэж, хөргөгч, хөгц, үйлдвэрийн горимыг дагаж мөрдөнө. Урсгалын хуваарилалтыг сайжруулах эсвэл хязгаарлагдмал хэлхээг цэвэрлэх нь зорилтот температурыг хөдөлгөхгүйгээр дулаан дамжуулалтыг сэргээх боломжтой.
04 / Хэсгийн загварХананы хуваарилалт нь хөгц хэр их дулааныг зайлуулах ёстойг өөрчилдөг
Хөргөлтийн эрэлт нь хэсэг дэх хуванцарыг дагадаг. Зузаан хэсэг нь нимгэн хэсгээс илүү халуун материалыг агуулдаг бөгөөд ойролцоох ханыг гадагшлуулахад бэлэн болсны дараа зөөлөн хэвээр үлддэг. Хөргөх үе шатыг бүхэлд нь сунгах нь нэг байрлалыг хамгаалж болох ч хэвэнд байгаа бусад бүх хэсгийг илүү удаан байлгадаг. Урт мөчлөгийг зайлшгүй гэж хүлээн зөвшөөрөхөөс өмнө хэмжсэн хананы зургийг дизайны шаардлага болон парисоноос хөндий хүртэл хүлээгдэж буй суналттай харьцуул.
Kinggle-ийн зохион байгуулсан Moog DigiPack III гарын авлагад парисон програмчлал нь бүтээгдэхүүний уртын дагуух цоорхойг хянадаг гэж тайлбарласан. Энэ нь мөн урт хөргөлттэй шаардлагагүй хүнд хананы хэсгүүдийг холбож, профайлыг туршилтын саванд хэмжсэн хананы зузаантай харьцуулж шалгах ёстойг тайлбарладаг. Энэ харилцааг болгоомжтой ашигла. Шинэчилсэн хэсэг нь бүтээгдэхүүнд тавигдах жин, хамгийн бага хана, нөлөөлөл, дээд ачаалал, уналт, даралт, химийн эсэргүүцэл, хэмжээсийн шаардлагыг хангаагүй тохиолдолд материалыг зайлуулах нь мөчлөгийн хугацааны товчлол биш юм.
Эхлээд дууссан хэсэг дээр халуун эсвэл гажсан бүсийг олоорой. Дараа нь энэ байрлалыг парисон хөтөлбөр, хөгц сунгах, хавчих, хөргөх хэлхээнд холбоно. Хүнд суурь нь профиль, сүүлний зураг эсвэл геометрээс ирж болно. Халуун бариул нь сүлжих, орон нутгийн сунгах, агааржуулалт эсвэл хөргөлттэй холбоотой байж болно. Дулаан хүзүү нь үлээх зүүтэй холбоо барих, оруулга хөргөх, илүүдэл материал эсвэл хойшлуулах зэрэг байж болно. Theparison програмчлалын гарын авлагацэгүүдийг гадаад төрхөөр нь засварлахаас илүүтэйгээр профайлын материалыг зөөх хэмжилтэд суурилсан аргыг санал болгодог.
Мөөгөнцрийн загвар нь дулаан дамжуулах боломжтой замыг бас тогтоодог. Сувгийн байршил, урсгалын зам, оруулга, хүзүүний хийц, агааржуулалт, гадаргуутай холбоо барих, салах шугамын дизайн нь тухайн хэсэг хэр хурдан тогтворжихыг хязгаарлаж чадна. Kinggle-ийг ашиглашахмал үлээгч хэв загвар гарын авлагаинженерийн шугам сүлжээ болон зөвшөөрөгдсөн хананы хуваарилалтыг баталгаажуулсны дараа ижил халуун бүс хэвээр байх үед. Байнгын орон нутгийн хязгаарлалт нь цаг хэмжигчийг өөрчлөх шаардлагагүй, харин хэвний засвар хийх шаардлагатай байж болно.

Зөвшөөрөгдсөн хэсгийн жинг зөвхөн хяналт биш харин үр дүн болгон хадгал. Нийт жин нь ижил хоёр хэсэг нь хананы хуваарилалт, хөргөлтийн янз бүрийн үйлдэлтэй байж болно. Гүйцэтгэлийг удирдаж буй байршлыг хэсэгчлэн хэмжиж, бүтээгдэхүүний хяналтын төлөвлөгөөнд заасан хугацаанд хөөсний дараах хэлбэрийг шалгана уу. Ийнхүү хананы зузаантай ажил нь материаллаг хэмнэлтийн талаарх ерөнхий нэхэмжлэл гэхээсээ илүүтэй үйл явцын ашигтай нотолгоо болж хувирдаг.
05 / Машины логикТасралтгүй болон аккумляторын машинууд нь нэг цаг хугацааны загварыг хуваалцдаггүй
Үргэлжилсэн шахмал үлээгч машин дээр нэг буюу хэд хэдэн хэвний станцууд дарааллаар нь хөдөлж байх хооронд экструдер нь тасралтгүй парисон дамжуулдаг. Тиймээс мөчлөгийн хугацаа, парисон урт, зүсэх хугацаа, хананы зузаан хөтөлбөрийг хооронд нь холбож болно. Хэрэв мөчлөг өөрчлөгдвөл хянагч нь зориулалтын профайлыг физик парисоны дагуу болон хэвний дотор байрлуулах ёстой. Профайлыг өөрчилдөг богино станцын дараалал нь төвийг сахисан хурдны өөрчлөлт биш юм.
Moog хянагч гарын авлага нь тасралтгүй машинуудын хувьд цаг хугацааны профайлын хяналт, аккумляторын машинуудын байрлалд суурилсан хяналтыг тайлбарладаг. Тасралтгүй тохиргоонд энэ нь дараалсан парисон зүсэлт гэх мэт эхлэх дохионы хоорондох интервалаас мөчлөгийн хугацааг тодорхойлж чадна. Аккумляторын тохиргоонд ханын профиль нь түлхэх үед аккумляторын байрлалыг дагадаг. Энэхүү хэвлэгдсэн ялгаа нь үйлдвэр яагаад өөр шугамаас мөчлөгийн хугацааны аргыг зээлэхээсээ өмнө машин болон хянагчийн горимыг тодорхойлох ёстой юм.
Аккумляторын машин нь цутгах дараалал үргэлжилж байх үед шаардлагатай цохилтыг бэлтгэх ёстой. Мөөгөнцөр дараагийн цохилтод бэлэн болохоос өмнө хуванцаржуулж эсвэл хуримтлуулж дууссан эсэхийг асуу. Хэрэв аккумлятор дүүрсэн хэвээр байвал хэвний нээлтээс хэдхэн секундын дараа шүргэх нь бүтэн мөчлөгийг багасгахгүй байж магадгүй юм. Хэрэв хуримтлал эрт дуусвал хэвэнд оруулах, хөргөх зам нь хязгаарлалт байж болно. Нэг зорилтот утгаас бэлэн байдлын дүгнэлт гаргахын оронд буудлагын бодит бэлтгэл, зөөлөвч эсвэл төгсгөлийн байрлал, хайлмал байдал болон хэсгийн жинг тэмдэглэ.
Станцын зохион байгуулалт нь цагийн хуваарийг бас өөрчилдөг. Давхар станцын тасралтгүй машин нь нэг станцыг ашиглаж байхад нөгөө нь хөргөх эсвэл хэсгийг гаргах боломжтой боловч экструдер, хэвний толгой, дамжуулах хөдөлгөөн, хөргөлтийн систем болон доод урсгалын төхөөрөмж нь давхцлыг дэмжих ёстой. Кинглийнхнэг станц ба хоёр станцын харьцуулалтэнэ чадавхийн шийдвэрийг тайлбарлаж байна. Олон толгой ба олон хөндийн зохион байгуулалт нь үйл явдал тус бүрийн хэсгүүд болон гаралт эсвэл хөндий хоорондын тэнцвэрт байдалд нөлөөлдөг; ньолон толгойтой, олон хөндийтэй хөтөчэдгээр нэр томъёог ялгадаг.
Машинуудыг харьцуулахдаа зөв хуваагчийг ашигла. Үүсгэх үйл явдал нь үргэлж нэг хэсэг байдаггүй. Холбогдох бүх толгой, хөндий, станцаас хүлээн авсан эд ангиудыг тоолж, дараа нь тэдгээр хэсгүүдийг борлуулах боломжтой болгодог хязгаарлалтуудыг оруулаарай. Хурдан хуурай хөдөлгөөнтэй машин нь шахах, хөргөх, шүргэх эсвэл чанарын тогтвортой байдал нь хурдацтай явж чадахгүй бол цагт хүлээн зөвшөөрөгдсөн цөөн эд анги үйлдвэрлэх боломжтой хэвээр байна.
06 / ДараалалДавхардсан аюулгүйгээр хүлээх хугацааг сэргээ
Хөргөх, паризон хүргэхийг ойлгосны дараа үйлдлүүдийн хоорондын зайг шалгана уу. Саатал нь шаардлагатай гэхээсээ илүү түүхэн байж болох ч цэвэрлэгээ, даралтыг тогтворжуулах, яндан гаргах, дохиог баталгаажуулах эсвэл аюулгүй шилжүүлэлтийг хангаж чадна. Саатал бүр ямар нөхцөл байдлыг хамгаалж байгааг тодорхойл. Дараа нь хянагч тухайн нөхцөл байдлын талаар найдвартай санал хүсэлт байгаа эсэхийг шалгана уу. Тогтмол хүлээлтийг баталгаажуулсан дуусч байгаа дохиогоор солих нь давтагдах чадварыг сайжруулж болох боловч зөвхөн машины загвар болон батлагдсан хяналтын логик үүнийг дэмжиж байгаа үед л.
Kinggle зохион байгуулсанавтомат үлээгч машин ашиглалтын гарын авлагахэв хаах, үлээх хугацаа, яндантай холбоотой үйлдлүүд, хэвний бичил нээлт, үлээх зүү хөдөлгөөн, робот саатал зэрэг цаг хугацааны ангиллыг ялгадаг. Гарын авлага нь үнэ цэнийг бодит бүтээгдэхүүн эсвэл үйлдвэрлэлийн нөхцөлтэй дахин дахин холбодог. Түүний интерфэйс нь баримтжуулсан машины гэр бүлд хамаарах бөгөөд загвар, сонголт эсвэл програм хангамжийн хувилбараас хамаарч өөр өөр байж болох тул үүнийг санал болгож буй секундын ерөнхий жагсаалт болгон хувиргаж болохгүй.
Машины журмаар зөвшөөрөгдсөн багасгасан, хяналттай нөхцөлд физик дарааллыг ажигла. Хоолой, кабель, үлээгч зүү, гол судал, гаргагч төхөөрөмж болон эд анги нь бүхэл замд тодорхой хэвээр байгаа эсэхийг баталгаажуулна уу. Тушаал болон санал хүсэлтийг хамтдаа уншина уу. Хөдөлгөөн байрлалдаа эрт хүрсэн ч дараалал нь хүлээгдэж байвал яг зөвшөөрөгдөхийг олоорой. Хэрэв санал хүсэлт оройтсон эсвэл үе үе ирвэл мэдрэгч, механизм эсвэл хэрэгслийн шалтгааныг арилгахын өмнө үүнийг далдалсан таймерыг багасгах хэрэгтэй.
Доод урсгалын ажил нь нэг цагийн хуваарьт хамаарна. Робот хэвийг хурдан цэвэрлэж болох ч дүүрсэн конвейер дээр эд ангиудыг байрлуулж болно. Trimmer нь хэсэгчилсэн температурыг тогтвортой байлгахыг шаарддаг. Нэвчилт шалгагч нь машины гаралт нэмэгдсэний дараа бөглөрөл үүсгэж болно. Машин дээр цөөн хэдэн эргэлт хийхдээ зогсохгүй эхний тасралтгүй гүйлтийн дарааллын урт, зогсолтыг тэмдэглэнэ. Хамгийн хурдан аюулгүй машин цикл нь согог, түгжрэлийг нэг станцын зайд шилжүүлбэл ашиггүй.
07 / ТуршилтӨөр ээлжээр давтаж болох хяналттай мөчлөгийн туршилтыг ажиллуул
Ашигтай туршилт нь "Хөгц В хэлхээ нь аюулгүй гадагшлуулахыг хязгаарлаж байна уу?" гэх мэт асуултаас эхэлдэг. эсвэл "Мэдрэгчийг шалгасны дараа роботын саатал хэвээр үлдэх үү?" Энэ нь "Циклийг хурдан болго" гэж эхэлдэггүй. Сэжигтэй хязгаарлалт, өөрчлөлт, хүлээгдэж буй хариу үйлдэл болон шүүх хурлаас татгалзаж болох хэсгийн шалгалтыг хэл. Дээжний хооронд хэд хэдэн тохируулга хийхгүйн тулд жорын засварыг хянахын тулд нэг хүнийг, үр дүнг бичихийг нэг хүнийг томил.
-
Батлагдсан суурь үзүүлэлтийг царцаах.Гаргасан тохиргоог хадгалах эсвэл хэвлэх, бүтээгдэхүүний багцыг тодорхойлох, хүлээн авсан дээжийг хадгалах. Тогтвортой нөхцөлд мөчлөгийн бодит өөрчлөлт болон хүлээн зөвшөөрөгдсөн гарцыг бүртгэнэ.
-
Нэг хязгаарлалтыг нэрлэ.Дараалсан цагийн хуваарь, хөргөлтийн газрын зураг, хэрэглээний заалт, дохиоллын түүх, урсгалын доорх ажиглалтыг ашиглана уу. Энэ хязгаарлалтыг харуулсан нотлох баримтуудыг бич.
-
Зөвшөөрөгдсөн өөрчлөлтийг тодорхойлох.Машин, хөгц, давирхайн баримт бичгийг ашиглана уу. Хяналттай тохируулгын хязгаар болон буцах цэгийг тогтооно. Ажиглалтын цонхны үеэр өөр хувьсагчийг бүү өөрчил.
-
Татгалзах өдөөгчийг тохируулна уу.Тогтворгүй паризон, бүрэн бус хөдөлгөөн, халуурах эсвэл наалдсан хэсгүүд, эвдрэл, хэмжээст хөдөлгөөн, жин эсвэл хананы эвдрэл, гялбаа, үлээлгэх, дохиолол, түгжрэл эсвэл аюултай үйлдэл зэрэг холбогдох шинж тэмдгүүдийг оруулна уу.
-
Тогтворжуулалтыг давах.Эд ангиудыг цаг, станц, толгой эсвэл хөндийгөөр тэмдэглэ. Хэрэв өөрчлөгдсөн хувьсагч шинэ тогтвортой байдалд хүрэхийн тулд цаг хугацаа шаардлагатай бол эхний хэсгээс шинэ нөхцөлийг бүү шүү.
-
Хүлээн зөвшөөрөгдсөн үйлдвэрлэлийн цонхыг хэмжинэ.Хяналттай харааны, жин, хана, хэмжээст болон функциональ шалгалтыг ашиглана. Борлуулж болох хэсгийг тодорхойлохдоо доод урсгалын тайрах, турших, савлах зэргийг оруулна.
-
Хадгалах, татгалзах эсвэл судлах.Зөвхөн тодорхойлсон цонх өнгөрч, хүлээн зөвшөөрөгдсөн гаралт сайжрах үед өөрчлөлтийг хадгална. Чанар эсвэл хяналт муудсан тохиолдолд суурь үзүүлэлтийг сэргээнэ. Туршилт нь физик шалтгааныг илрүүлэх үед багаж хэрэгсэл, хэрэгсэл эсвэл засвар үйлчилгээний үйлдлийг нээнэ үү.
Загвар төлөвлөгөө нь шугамтай тохирч байх ёстой. Давхар станцын машин дээр хоёр талыг нь оруулна. Олон толгойтой тохиргоонд толгойны таних тэмдэгийг хадгална уу. Олон хөндийтэй хөгц дээр боломжтой бол нүхний шинж чанарыг хадгална. Дунджаар нэг халуун хэлхээ эсвэл нэг нимгэн гаралтыг нууж болно. Theүлээлгэх хэвний согогийн гарын авлагаТогтмол болон санамсаргүй хэв маяг нь янз бүрийн шалгалтад хэрхэн хүргэдэгийг харуулдаг.
Туршилтын бүртгэлд хуучин үнэ цэнэ, шинэ үнэ цэнэ, өөрчлөлтийн хугацаа, хариуцах хүн, мөчлөгийн бодит хуваарилалт, материалын багц, ашиглалтын төлөв, дээжийн ID, хэмжсэн үр дүн, татгалзсан хариу, эцсийн шийдвэр зэргийг багтаасан байх ёстой. Photographs are useful for shape and defect location, but they do not replace measurements. If the process returns to the baseline, record that too. A failed trial can still prevent another shift from repeating the same idea.
08 / Хүчин чадалХуурай мөчлөгийн хөдөлгөөнийг бус хүлээн зөвшөөрөгдсөн хэсгүүдээс гаралтыг тооцоол
Хуурай мөчлөгийн гаралт нь бүрэн материал, хөргөлт, хэсэгчлэн хүлээн авах ачаалалгүйгээр машины хөдөлгөөнийг тодорхойлдог. Хөдөлгөөний чадварыг шалгахад тустай боловч борлуулах боломжтой үйлдвэрлэлийн амлалт биш юм. Үйлдвэрлэлийн тооцоонд бодит хэсэг, давирхай, хөгц, толгой эсвэл хөндийн тоо, хөргөлтийн систем, доод урсгалын тоног төхөөрөмж, хүлээн авах аргыг ашиглах ёстой. Ийм учраас Kinggle-ийнхтөслийн мэдээллийн үйл явцмашиныг санал болгохын өмнө бүтээгдэхүүний хэмжээ, жин, материал, зузаан, гаралтын шаардлагыг асууна.
Measure accepted output directly over a representative production window. Count only parts that pass the defined release criteria, and record planned stops, unplanned stops, setup loss and rejects separately. Do not hide them inside a single unexplained efficiency factor. Хэрэв шугам нь нэг үйл явдал бүрт хэд хэдэн хэсгийг гаргадаг бол нийт дотор идэвхгүй гаралт алга болохгүйн тулд станц, толгой эсвэл хөндийгөөр тооллогыг нэгтгэнэ.
| Метрик | Тооцоолол эсвэл ажиглалт | Ашиглах | Мэдээллийн нийтлэг алдаа |
|---|---|---|---|
| Цикл секунд | Давтагдсан тогтвортой мөчлөгийн хоорондох ижил үйл явдлын хоорондох хугацаа | Машины үйл явдлын хурд болон өөрчлөлтийг харуулдаг | Хамгийн богино ганц үйл явдлыг мэдээлэх |
| Үйл явдал бүрийн хэсгүүд | Нэг бүрэн үүсгэгч үйл явдлаар гаргасан хүлээн зөвшөөрөгдсөн физик хэсгүүд | Толгой, хөндий, станцыг эзэлхүүнтэй холбодог | Гаралтын цэг бүр үйлдвэрлэж байна гэж бодвол |
| Онолын цагийн гаралт | (3,600 / цикл секунд) × үйл явдал бүрт хэсэг | Тасралтгүй нөхцөлд төлөвлөлтийн харьцуулалт | Үр дүнг нь баталгаатай үйлдвэрлэл гэж нэрлэдэг |
| Цагийн гаралтыг хүлээн зөвшөөрсөн | Хүлээн зөвшөөрөгдсөн эд анги / ажиглагдсан үйлдвэрлэлийн цаг | Туршсан бүтээгдэхүүний багцаас ашиглах боломжтой гаралтыг харуулна | Цэвэрлэх, тохируулах эсвэл татгалзсан хэсгүүдийг тоолох |
| Үр дүнг өөрчлөх | Тохиромжтой нөхцөлд өмнөх хүлээн зөвшөөрөгдсөн гаралтыг хассаны дараа хүлээн зөвшөөрсөн гаралт | Засвар нь бодит зорилгыг сайжруулсан эсэхийг шалгана | Төрөл бүрийн бүтээгдэхүүн, ээлж эсвэл хэрэгслийг харьцуулах |
Хурдны хажуугаар чанарыг илтгэнэ. Жин ба хананы үр дүн, чухал хэмжигдэхүүнүүд, функциональ туршилтын үр дүн, хаягдал эсвэл хадгалалтын тоо, ашиглалтын нөхцөл, жорын засварыг оруулна. Хоёр секундын бууралт нь анхны мөчлөг, хэсгийн тоо, хүлээн зөвшөөрөгдсөн ургац, туршилтын нөхцөлгүйгээр бие даасан утгагүй болно. Тиймээс энэ нийтлэлд сайжруулах зорилтыг хувь хэмжээгээр нийтлээгүй болно. Үр дүн нь худалдан авагчийн шугамын мэдээллээс гарах ёстой.
Шинэ машин эсвэл хэвний хувьд туршилтын өмнө гаралтын аргыг тодорхойлно. Кинглийнхүйлдвэрийн хүлээн авах туршилтын гарын авлагахэмжсэн гүйлтийг яг бүтээгдэхүүн, материал, хөгц, ашиглалтын нөхцөлтэй хэрхэн холбохыг тайлбарладаг. -г ашиглана ууэхлүүлэх шалгах хуудасхугацаанаас өмнө тогтвортой байдлыг бий болгох, мөнсолих гарын авлагатохируулгын алдагдлыг тогтвортой үйлдвэрлэлээс тусад нь байлгах.
09 / ХязгаарлалтПроцесс хяналтаа алдах үед шүүх хурлыг зогсоо
Хамгаалалт, түгжээ, яаралтай зогсоох эсвэл аюултай эрчим хүчний удирдлага зориулалтын дагуу ажиллахгүй бол зогсоож, зөвшөөрөгдсөн нөхцөлийг сэргээнэ. Машины гэнэтийн хөдөлгөөн, мөргөлдөх эрсдэл, ер бусын гидравлик эсвэл пневматик үйлдэл, эвдэрсэн даралтын бүрэлдэхүүн хэсгүүд, цахилгааны хэт халалт, гоожих, харагдах байдал болон биеийн байрлалын хооронд үл ойлголцол зэргийг зогсооно. Циклийн цагийн ажил нь гэмтлийн эргэн тойронд ажиллахыг хэзээ ч зөвшөөрөхгүй.
Хэсэг нотлох баримт нь шүүх хурлыг зогсоож болно. Парисон нь зөв байрлалдаа ирэхээ больсон, хөгц бүрэн хаагдсан, өсөн нэмэгдэж буй гялбаа, тогтворгүй жин, нимгэн чухал хана, үлээлгэсэн, бүрэн бус нарийн ширийн зүйл, наалдсан, зүссэн гэмтэл, эвдэрсэн, зууван хүзүү, рокер ёроол, агшилт, функциональ туршилтын алдаа зэргийг анхаарч үзээрэй. Формозагийн үйл явцын гарын авлага нь хэт халалт, хангалтгүй хөргөлт, богино мөчлөг эсвэл хөргөлтийн сувгийн нөхцөлтэй холбоотой хэд хэдэн шинж тэмдгийг холбодог. Шалтгааныг олохгүйгээр өргөн хөргөх хугацааг нэмэхийн оронд зөв оношийг дахин нээхийн тулд шинж тэмдгийг ашигла.
Хязгаарлалт нь хэвний сувгийг солих, хэвний суваг солих эсвэл үлээх зүүг өөрчлөх, хяналтын программыг өөрчлөх, түгжээг өөрчлөх, даралтын системийн ажил эсвэл шаардлага хангасан давирхай болон машины цонхны гадна ажиллах шаардлагатай үед нэмэгдүүлнэ. -г ашиглана ууурьдчилан сэргийлэх засвар үйлчилгээний гарын авлагадахин давтагдах тоног төхөөрөмжийн олдворуудын хувьд. Элэгдсэн механизм нь мөчлөгийг удаашруулж болох ч хурдан тушаал нь үүнийг засахгүй.
Гаргасан суурь үзүүлэлтээр төслийг дуусга. Жорыг зөвхөн үйлдвэрийн зөвшөөрлийн процессоор шинэчилж, дээж, хэмжилтийн бүртгэлийг хавсаргаж, үр дүн нь ямар бүтээгдэхүүн, хөгц, давирхай болон машины тохиргоонд хамаарахыг зааж өгнө. Татгалзсан туршилтуудыг өөрчлөлтийн бүртгэлд хадгал. Дараагийн ээлжинд хүлээн зөвшөөрөгдсөн мөчлөгийг дахин гаргаж, түүний хязгаарыг тайлбарлаж чадвал сайжруулалт нь хэвийн үйлдвэрлэлд бэлэн болно.
10 / ХариултуудҮлээж хэвлэх мөчлөгийн хугацааны талаар байнга асуудаг асуултууд
Шахмал үлээлгэх циклийн хугацааг юу тодорхойлдог вэ?
Циклийн хугацааг паризон эсвэл буудлагын бэлтгэл, хэвний хөдөлгөөн, инфляци, хөргөлт, яндан, онгойлгох, гадагшлуулах, урсгах замаар хамгийн удаан шаардагдах замаар тодорхойлно. Бүтээгдэхүүний геометр, хананы тархалт, давирхайн төлөв байдал, хөгц хөргөлт, машины бүтэц, хүлээн зөвшөөрөгдсөн хэсгүүдийн шалгуурууд бүгд энэ замд нөлөөлдөг. Аль таймер хариуцах вэ гэдгийг шийдэхийн өмнө бодит дараалал болон санал хүсэлтийн дохиог хэмжинэ.
Хөргөх нь үргэлж үлээлгэх циклийн хамгийн урт хэсэг мөн үү?
LyondellBasell-ийн үлээгч хэвний гарын авлагын дагуу олон полиолефины хэрэглээнд хөргөх нь хэвний мөчлөгийн ихэнх хэсгийг эзэлдэг боловч энэ нь шугам бүрт автоматаар идэвхтэй хязгаарлалт биш юм. Парисон хүргэлт, аккумлятор дүүргэх, хөгц шилжүүлэх, роботыг цэвэрлэх, шүргэх эсвэл турших нь дараагийн эхлэлийг удирдаж болно. Хугацаа нь хөргөлтийг багасгах нь бүтэн мөчлөгийг өөрчлөх эсвэл зөвхөн халуун хэсгийг гаргах эсэхийг харуулдаг.
Эвдрэл үүсгэхгүйгээр хөргөх хугацааг хэрхэн багасгах вэ?
Эхлээд хөргөлтийн шингэний нийлүүлэлт, буцах нөхцөл, хэлхээний тэнцвэр, сувгийн цэвэр байдал, хэвний температурын хэв маяг, хэсэг дэх халуун байрлал зэргийг шалгана уу. Хананы хуваарилалтыг зураг болон батлагдсан процесстой харьцуулах. Нэг баримтжуулсан нөхцөлийг өөрчилж, процессыг тогтворжуулахыг зөвшөөрч, зайлуулсны дараах шаардлагатай интервалын дараа хэмжээ, хэлбэрийг шалгана уу. Орон нутгийн ижил халуун бүс хэвээр байвал хөгц эсвэл хананы хуваарилалт нь инженерийн хяналт шаардлагатай байж болно.
Богино мөчлөг нь үлээгч хэвний гаралтыг үргэлж нэмэгдүүлдэг үү?
Үгүй. Өөрчлөгдсөн мөчлөг нь шугамын хязгаарлалт бөгөөд нэмэлт хэсгүүдийг хүлээн авах үед л гаралт нэмэгддэг. Илүү хурдан машин үйл явдал нь илүү халуун хэсгүүд, илүү их татгалзалт, робот саатал, шүргэх гэмтэл эсвэл шалгагчийн хоцрогдол үүсгэж болзошгүй. Тохиромжтой бүтээгдэхүүн, материал, хөгц, ашиг тус, чанарын нөхцлөөр ажигласан цагт хүлээн зөвшөөрөгдсөн хэсгүүдийг харьцуулах. Хуурай мөчлөгийн хөдөлгөөн, онолын гаралт, хүлээн зөвшөөрөгдсөн үйлдвэрлэлийг тусад нь тоогоор хадгал.
Парисон програмчлал нь мөчлөгийн хугацаанд хэрхэн нөлөөлдөг вэ?
Парисон програмчлал нь бүтээгдэхүүний дагуу материал хаана байрлаж байгааг өөрчилдөг. Шаардлагагүй хүнд хэсгүүд нь илүү их хөргөлт шаарддаг бол хэт нимгэн хэсгүүд нь бүтээгдэхүүний туршилтанд бүтэлгүйтдэг. Тасралтгүй ажилладаг машинууд дээр хананы профайлыг мөн мөчлөгийн хугацаатай синхрончлох боломжтой тул цаг хугацааны өөрчлөлт нь профайлын байршлыг өөрчилдөг. Хадгалсан муруйг зөв хэвээр байна гэж үзэхийн оронд мөчлөгийн өөрчлөлтийн дараа хананы байршил, хэсгийн жин, профайлын тэгш байдлыг шалгана уу.
Циклийн цагийн асуудалд ямар өгөгдлийг Kinggle рүү илгээх ёстой вэ?
Машины загвар, хянагчийн хувилбар, бүтээгдэхүүний зураг, хөгц ба багаж хэрэгслийн ID, давирхайн зэрэг, багц, жорын засвар, аюулгүй газраас авсан циклийн видео, үйл явдлын цаг хугацаа, дохиоллын түүх, хэсгийн жин ба хананы зураг, чухал хэмжээсүүд, согогийн зураг, машины оролтын агаар, хөргөлтийн усны ажиглалт, доод урсгалын зогсолтын шалтгаан, хүлээн зөвшөөрөгдсөн гаралтыг тодорхой хугацаанд илгээнэ үү. Энэхүү нотолгоо нь хөргөлт, багаж хэрэгсэл, хяналт, хэрэгсэл, материал, шугамын тэнцвэрийн шалтгааныг салгахад тусалдаг.

Бүтээгдэхүүн болон мөчлөгийг нэг систем болгон ярилц
Бодит хэсгийн зураг, давирхай, хөгц, машины тохиргоо, одоогийн мөчлөгийн хуваарь, хэрэглээний ажиглалт, хэмжсэн чанарын үр дүнг илгээнэ үү. Kinggle нь машин, багаж хэрэгсэл, удирдлага, үйлдвэрлэлийн зорилтыг тойрсон нотлох баримтуудыг шалгаж болно.
Үйлдвэрлэлийн мэдээллээ илгээнэ үүЭнэхүү гарын авлагад ашигласан эх сурвалжууд
Kinggle-д байршуулсан гарын авлага нь баримтжуулсан удирдлага болон машины дарааллын талаархи мэдэгдлийг дэмждэг. Полимер үйлдвэрлэгчийн гарын авлага нь хөргөлтийн болон согогийн харилцааг дэмждэг. OSHA эх сурвалжийг АНУ-ын аюулгүй байдлын хил хязгаарт багтаасан болно. Эдгээр эх сурвалжуудын аль нь ч бүтээгдэхүүн, машин бүрийн бүх нийтийн мөчлөгийн зорилтыг хангадаггүй.
- Kinggle-ийн зохион байгуулсан автомат үлээгч машин ашиглалтын гарын авлага, 2026 оны 9-р сарын 8-нд хандсан.
- Moog DigiPack III Парисон хананы зузаан хянагч гарын авлага, MRJ06301, Kinggle-ийн зохион байгуулсан, 2026 оны 9-р сарын 8-нд хандсан.
- LyondellBasell, Полиолефин үлээлгэх гарын авлага, 2026 оны 9-р сарын 8-нд хандсан.
- Formosa Plastics, Полиэтилен шахмал үлээлгэх үйл явцын гарын авлага, 2026 оны 9-р сарын 8-нд хандсан.
- OSHA 29 CFR 1910.147, Аюултай эрчим хүчний хяналт, 2026 оны 9-р сарын 8-нд хандсан.
- OSHA 29 CFR 1910.212, Бүх машинд тавигдах ерөнхий шаардлага, 2026 оны 9-р сарын 8-нд хандсан.